 E -posta:
 Tel:+86-13486478562

 Dil
Ürün danışmanlığı
E -posta adresiniz yayınlanmayacaktır. Gerekli alanlar işaretlenmiştir *
Neme, temizleme kimyasına ve günlük işlemlere dayanabilecek renge, oda kapısı kapanmadan çok önce karar verilir.
Banyo armatür üreticileri, parçaları pahalı göstermek için PVD kaplama makinesine yatırım yapmazlar. Birkaç ay hizmet verdikten sonra yüzeylerin solmasını, soyulmasını ve tuz püskürtme testlerinin başarısız olmasını önlemek için yatırım yapıyorlar. Hayatta kalan bir kaplama ile başarısız olan bir kaplama arasındaki fark, nadiren hedef malzemenin rengidir. Makine konfigürasyonu, ön arıtma hattı ve partilerin yüklenme şeklidir.
Kısacası: Musluklar, duş başlıkları, kulplar ve aksesuarlar üzerindeki dayanıklı PVD kaplamalar, yoğun film büyümesinden, kontrollü yüzey sıcaklığından ve gerçekten temiz yüzeylerden gelir. Bu üç koşulu temel alan bir makine, ilk partiden kaynaklanan ret ve garanti taleplerini azaltır.
Banyo donanımı zorlu bir ortamda yaşar: yüksek nem, termal döngü, sert su birikintileri, sabun artığı ve klor, sitrik asit veya aşındırıcılar içeren temizlik ürünleri. Musluk gövdesindeki dekoratif kaplama, aynı metalik görünümü korurken bunların hepsine dayanıklı olmalıdır.
Banyo kaplamaları için PVD filmler incedir; genellikle 1 ila 3 mikrometredir. Bu kalınlıkta performansın kütle kalınlığıyla hiçbir ilgisi yoktur. Tarafından belirlenir yoğunluk, yapışma ve kimyasal inertlik . Bu özellikler, 48 ila 96 saat boyunca nötr tuz spreyine maruz kalma, kaynar su yapışma kontrolleri ve CS-10 tekerleği ile aşınma testi ile değerlendirilir.
İyi biriktirilmiş çok arklı veya püskürtmeli filmler tipik olarak 1500 ila 2500 HV'ye ulaşır, kenarlarda mikro soyulma göstermez ve pozlama sonrasında rengi ölçülen bir tolerans dahilinde tutar. Yıllarca şampanya altını renginde kalan musluğu, drenaj alanının yakınında düzensiz hale gelen musluğundan ayırıyorlar.
Bir PVD filmi mikron cinsinden ölçülür, ancak ticari değeri, garanti taleplerinden kaçınılarak ölçülür.
Görünüm ve dayanıklılığın bu kombinasyonu daha büyük bir gruba aittir. dekoratif PVD kaplama uygulamaları Üretim ekiplerinin metal, seramik ve plastik banyo bileşenlerine güvendiği bir ürün.
Banyo donanımı üretiminde iki biriktirme teknolojisi hakimdir: çoklu ark iyon kaplama ve magnetron püskürtme. Genellikle alternatif olarak sunulurlar ancak farklı sorulara yanıt verirler. Çoklu ark iyon kaplama, yoğun, son derece yapışkan filmler üretir ve musluk gövdeleri, vana kolları ve duş kolları gibi karmaşık üç boyutlu şekillerde iyi çalışır. Başlıca dezavantajı, hedef kalite kontrol edilmediği takdirde yüzeyi pürüzlendirebilen mikro damlacıklardır.
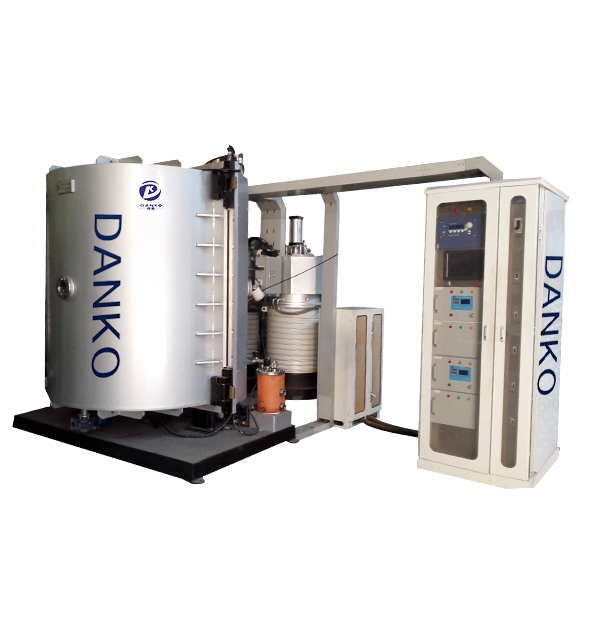
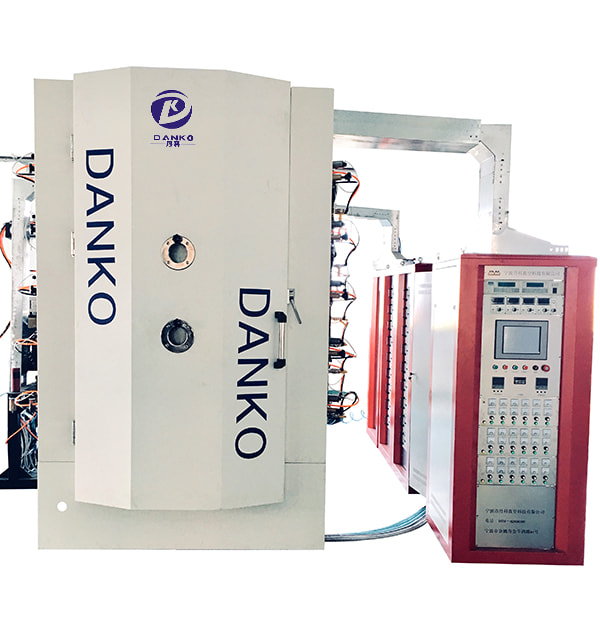
 Sıhhi Tesisat Dekorasyonu için PVD Vakum Kaplama Sistemi Bu PVD sistemi, yoğun, yapışkan filmlerin önemli olduğu banyo donanımı için konumlandırılmıştır. Musluklar ve valf kolları gibi karmaşık üç boyutlu parçalara uygundur ve makalenin çok arklı iyon kaplama tartışmasını tamamlar. Ürünü Görüntüle →
Magnetron püskürtme, daha pürüzsüz filmler üretir ve fırçalanmış veya parlatılmış paslanmaz çeliğin orijinal yüzey dokusunu korur. Yüzey tutarlılığının kaplama hızından daha önemli olduğu büyük düz parçalar, duş panelleri ve dekoratif kaplamalar için tercih edilen yoldur. Bunun karşılığında daha düşük biriktirme hızı ve daha sıkı hedef ve gaz dağıtımı sağlanır.
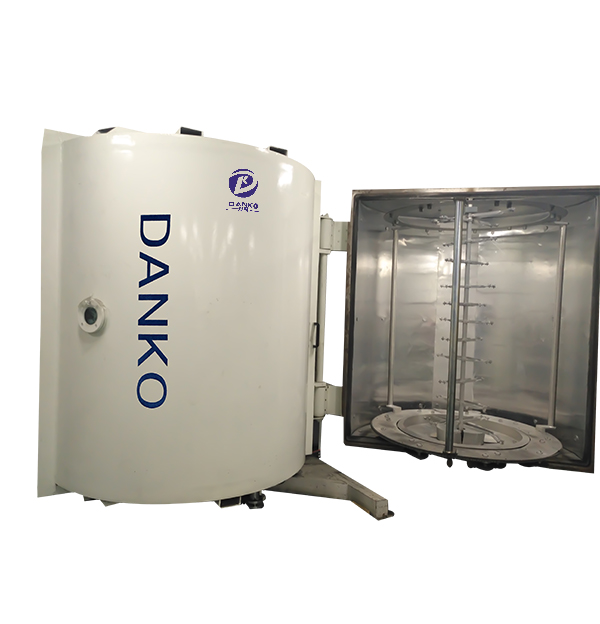
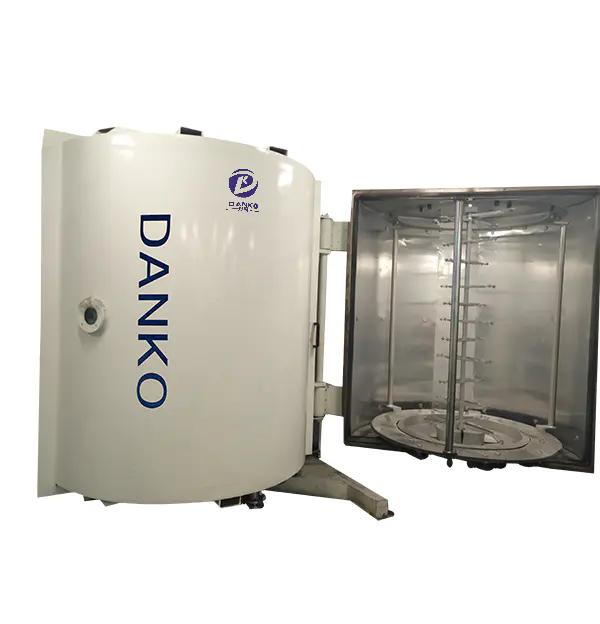
 Düz Yüzeyler için MF Magnetron Püskürtme Kaplama Ekipmanı Bu magnetron püskürtme makinesi, duş panelleri ve döşemeler gibi büyük, düz öğeler üzerinde pürüzsüz film ihtiyacını karşılar. Film kalitesini biriktirme hızıyla dengeleyerek makalenin kaplama teknolojileri karşılaştırmasına uyuyor. Ürünü Görüntüle →
Döküm musluklar, boru biçimli duş çerçeveleri, düz rozetler, damgalı kulplar gibi karma bir banyo ürün grubu için birçok üretici her iki teknolojiyi de kullanıyor veya her parça ailesini haritalandırdıktan sonra birini seçiyor. Her iki proses tipini de sunan bir tedarikçi bu kararı basitleştirir çünkü aynı kaplama tarifi çok farklı geometriye sahip parçalar üzerinde doğrulanabilir.
| Değerlendirme faktörü | Çok arklı iyon kaplama | Magnetron püskürtme |
|---|---|---|
| Film yoğunluğu | Yüksek | Orta ila yüksek |
| Üç boyutlu parçalara yapışma | Mükemmel | İyi |
| Yüzey düzgünlüğü | Orta | Yüksek |
| Tipik banyo parçaları | Musluklar, vana gövdeleri, duş kolları | Paneller, düz kaplama, fırçalanmış paslanmaz parçalar |
| Biriktirme oranı | Yükseker | Daha düşük |
| Ana süreç endişesi | Damlacık kontrolü | Hedef ve gaz dağıtımı |
Şampanya altını, pembe altın, tunç ve fırçalanmış nikel kaplamalar boya değildir. Bunlar alt katman yüzeyinde oluşan bileşiklerdir: altın için titanyum nitrür, şampanya ve bronz tonları için zirkonyum bazlı filmler, gümüş grisi için krom bazlı katmanlar ve siyah için karbon içeren filmler. Görünür renk, hedef metale, reaktif gaza, gaz akışına ve iş parçasına aynı anda uygulanan önyargıya bağlıdır.
Bu nedenle renk tutarlılığı, kaplama sisteminin kalitesini diğer faktörlerden daha fazla ortaya koyar. Güvenilir kütle akış kontrolörlerine, stabil pompalamaya ve temiz contalara sahip bir hazne, her partide aynı koşulları korur. Küçük bir hava sızıntısı bile olan bir oda, vardiyanın başında ve sonunda farklı davranır.
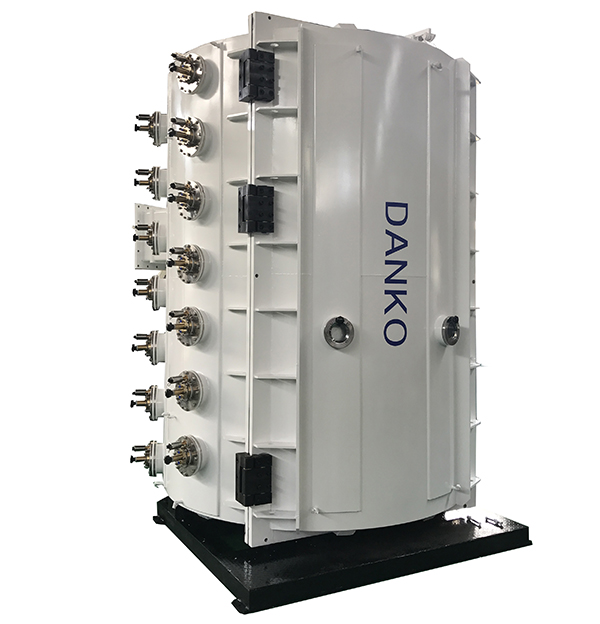
 Renk Tutarlılığı için Donanım Dekorasyonu PVD Vakum Kaplama Makinesi Makalenin renk bütünlüğüne odaklanmasına bağlı olarak bu makine, istikrarlı vakum koşullarını ve verimli malzeme kullanımını vurgulamaktadır. Donanım parçalarında tekrarlanabilir dekoratif kaplamaların önemli olduğu üretim partileri için uygundur. Ürünü Görüntüle →
Bilgi D65 ışık kaynağı altında CIELAB değerlerine ayarlanmış bir spektrofotometreyle dekoratif donanımdaki rengi ölçün. Onaylanmış ana numuneye göre ΔE ≤ 1,5 üretim toleransı gerçekçidir; Alt tabaka kaplamasını kontrol etmeden daha sıkı değerler talep etmek, hattın çalışmasını çok zorlaştıracaktır.
Yüzey kaplaması hazne kadar önemlidir. Film, yüzey dokusunu takip edecek kadar ince olduğundan, kararsız Ra değerine sahip fırçalanmış bir yüzey aynı kaplama altında farklı görünecektir. Tutarlı renk için, son cilalama adımı ve temizleme durulaması da dahil olmak üzere, parça hazneye girmeden önce yüzey hazırlığını kontrol edin.
Parça karışımı ve hedef renkler tanımlandıktan sonra seçim konfigürasyona kadar daraltılır. Oda geometrisiyle başlayın: Uzun duş rayları ve büyük paneller, kompakt makinelerin sunmadığı derinlik ve yükseklik gerektirir. Ardından dönüş sistemini inceleyin; gezegensel veya çok eksenli dönüş, kaplama kalınlığını eşit tutarken statik yükleme, karmaşık parçalarda gözle görülür önden arkaya farklılıklar yaratır.
Vakum performansı özel ilgiyi hak ediyor. Pompalama paketi (yağ difüzyon pompaları veya döner kanatlı veya kök destekli pompalara sahip turbomoleküler pompalar) hem çevrim süresini hem de film kalitesini belirler. Hava sızıntıları çamurlu renkler, zayıf yapışma ve proses kayması olarak kendini gösterir. Kabul kontrolü olarak bir sızıntı testi yapın; Bunu atlayan üretim ekipleri genellikle sorunu ilk renk denetiminde keşfederler.
Uyarı Temizlik bir dipnot değildir. En pahalı kaplama odası, ön işlem hattının çizim yağlarını, parmak izlerini ve cilalama kalıntılarını temizleyememesi durumunda yapışma hataları üretecektir. Kaplama makinesini devreye almadan önce temizleme hattını doğrulayın.
Kaplama makinesinin kendisi genellikle gerçek proje maliyetinin yüzde 40 ila 50'sini oluşturur. Geri kalanı temizleme hattında, kurutma fırınında, raf istasyonlarında, hedef envanterde, süreç geliştirmede ve kalite kontrolde duruyor. Yatırımın tamamını planlayan tesisler, bileşenleri sonradan ekleyenlere göre daha sorunsuz bir şekilde devreye alma olanağından yararlanır.
İşletme maliyetleri de aynı şekilde öngörülebilir: hedef tüketim, reaktif gazlar, elektrik, vakum pompası yağı ve rutin bakım. Üretim hacmi büyüdükçe, parça başına kaplama maliyetinin sarf malzemesi ve enerji payı, satın almadan önce modellenebilecek sabit bir rakama yerleşiyor.
Başarı Günde yaklaşık 2.000 kaplama parçası çalıştıran orta ölçekli bir bağlantı parçası tesisi, doğrulanmış bir PVD işlemi ve aynı parça işleme personeli ile yüzey kalitesi reddini yüzde 6-8'den yüzde 1,5-2'ye düşürebilir. Parça başına birkaç dolarlık ortalama sipariş değerinde, tasarruflar genellikle kaplama hattı yatırımını 18 ila 30 ay içinde amorti eder.
Şirketler arasında iki bütçe hatası tekrarlanıyor. Bunlardan ilki, satın alma maliyetinden tasarruf etmek için vakum pompası paketinin gereğinden az belirtilmesidir, bu da her döngüyü uzatır ve renk tekrarlanabilirliğini azaltır. İkincisi süreç desteği olmayan bir makine satın almak; dekoratif PVD, üretimin ilk aylarında yapılan bir kur ve unut işlemi değildir.
Tehlike Küçük boyutlu bir vakum pompası yalnızca döngüyü yavaşlatmaz. Temel basıncı yükseltir, reaktif gaz oranlarını değiştirir ve her partiyi biraz farklı hale getirir. Bir bütçe makinesinin benzin, yeniden işleme ve kaçırılan teslimatlar nedeniyle daha fazla maliyete neden olması bu şekildedir.
Bir konfigürasyon seçmeden önce parçalarınızı ekipman aralığı Tedarikçi tarafından teklif edilen değerleri belirleyin ve kabul limitlerini süreç ekibinizle birlikte tanımlayın.
Banyo donanımı için PVD artık niş bir alternatif değil. Çevreye uygunluk, aşınma direnci ve estetik tutarlılık ile ilgili soruların standart cevabıdır. Bu işi doğru yapan üreticiler işe bir makineyle başlamıyorlar. Bir son spesifikasyonla başlarlar, kendi parçalarını gerçek koşullar altında test ederler ve ancak bundan sonra partiden partiye proses penceresini tutabilecek bir kaplama sistemi seçerler.
Bu sıra — spesifikasyon, doğrulama ve makine seçimi — yetkili bir ekipman üreticisinin size rehberlik etmesi gereken sıra tam olarak budur. Kaplama banyo testini geçtiğinde serideki diğer her şey daha kolay hale gelir.
E -posta adresiniz yayınlanmayacaktır. Gerekli alanlar işaretlenmiştir *
 Tel: +86-13486478562
 FAX: +86-574-62496601
 E -posta: [email protected]
 Address: 79 West Jinniu Yolu, Yuyao, Ningbo City, Zhejiang Provices, Çin