 E -posta:
 Tel:+86-13486478562

 Dil
Ürün danışmanlığı
E -posta adresiniz yayınlanmayacaktır. Gerekli alanlar işaretlenmiştir *
Yüzey Mühendisliği · Kesici Takımlar
PVD kaplama makinesi, kimya kararı olarak gizlenen önemli bir karardır. Biriktirme yöntemi, vakum bütünlüğü, fikstürleme ve proses kontrolü, kendi maliyetini karşılayıp karşılamayacağına karar verir.
Paslanmaz çelikte kırk dakika sonra arızalanan bir karbür parmak freze, nadiren metalurji sorunudur. Çoğu alet atölyesinde bu bir kaplama sorunudur ve dolayısıyla bir kaplama makinesi sorunudur. Kurduğunuz kaplayıcı yapışmayı, yoğunluğu ve kalınlık tekdüzeliğini kontrol eder; bu üç değişken, takımlarınızın kaplanmamış olanlardan altı kat daha uzun mu yoksa sadece biraz daha uzun süre mi dayanacağına karar verir.
Kesici takımdaki her PVD kaplama aynı şekilde yapılır: bölme pompalanır, plazma üretilir, kaplama malzemesi bir kaynaktan buharlaştırılır ve film, takım yüzeyinde atom atom büyür. Vakum kalitesi ve biriktirme kontrolü filmi şekillendirir. 5 × 10 yakınında biriken bir katman −3 Kararsız bir pompalama dizisine sahip Pa, 5 × 10⁶ civarında biriken ile aynı yoğunluğa sahip olmayacaktır. −4 Stabil pompalama ile Pa. TiN veya AlTiN için sertlik değerleri yoğun bir film olduğunu varsayar; Hizmet sırasında pullanma neredeyse her zaman haznede başlayan bir yapışma hatasıdır.
Kesici takımlar açısından sonuçlar doğrudandır. Kaplamalar 2 ila 4 µm kalınlığındadır ve eğimli yüzey boyunca yarım mikronluk bir değişiklik kenar geometrisini değiştirir; Daha fazla kaplama taşıyan kanal, ilk parçada salgıya ve titreşime neden olur. Bu nedenle, takımlara yönelik bir makinenin, raf boyunca tekrarlanabilir önyargı, sabit plazma yoğunluğu ve parti başına proses kayıtları sunması gerekir. yalnızca yüksek bir biriktirme oranı değil .
| Kaplama | Tipik Sertlik | Ana Fayda | Ortak Araç Uygulamaları |
|---|---|---|---|
| TiN | ~2.300 HV | Genel aşınma direnci, güçlü yapışma | HSS matkaplar, kılavuzlar, parmak frezeler |
| TiCN | ~3.000 HV | Daha yüksek sertlik, daha düşük sürtünme | Karbür parmak frezeler, dökme demirde matkaplar |
| AlTiN | ~3.300 HV | Sıcak sertlik, oksidasyon direnci | Alaşımlı ve paslanmaz çeliğin yüksek hızda işlenmesi |
| ZrN | ~2.600 HV | Düşük sürtünme, iyi kenar tutuşu | Demir dışı malzemeler için aletler |
| DLC | ~2.000–2.800 HV | Çok düşük sürtünme katsayısı | Alüminyum ve plastiklerin işlenmesi; kalıp araçları |
Çoğu üretim aracı kaplayıcısı katodik ark iyon kaplamayı kullanır. Ark kaynakları, mükemmel yapışma özelliğine sahip filmler oluşturan yoğun, yüksek düzeyde iyonize bir plazma üretir; bu, bir kesici kenarın dakikada binlerce kez yüklenip boşaltıldığı durumlarda en önemli özelliktir. Bunun karşılığı makropartiküllerdir: metalik damlacıklar filme yerleşebilir ve ince talaş işleme operasyonlarında takım ömrünü kısaltan pürüzlülük yaratabilir. Filtrelenmiş ark kaynakları bunu azaltır ancak damlacık kontrolü, sistem düzeyinde bir ödünleşim olmaya devam eder.
Magnetron püskürtme damlacıkları tamamen önler. Filmler daha pürüzsüzdür ve daha düşük alt tabaka sıcaklıklarında uygulanabilir; bu da çok keskin kenarlara uygundur. Zayıflık, daha yavaş bir biriktirme hızıdır ve film yoğunluğu, büyük ölçüde takım rafına uygulanan eğilime bağlıdır. Bu nedenle birçok orta ölçekli makine ark kaynaklarını ve püskürtme katotlarını tek bir bölmede birleştirerek bir takım odasında iki sisteme sahip olmadan ark AlTiN ve püskürtmeli DLC partilerini çalıştırabilir.
Kesici takım üzerindeki kaplama bir yüzey katmanı değildir; temas yüzeyidir. Yoğun, düzgün ve iyi yapıştırılmamışsa, iş mili dönmeden kenar tehlikeye girer.
Kaplayıcı, yüzlerce partinin özelliklerini taşıması gereken bir alt sistem topluluğudur. Vakum paketiyle başlayın: difüzyon pompaları sağlam ve ekonomiktir; turbo moleküler pompalar ise daha yüksek fiyata daha temiz, yüksek vakum ve daha hızlı döngüler sağlar. Takım kaplama için taban basıncı 5 × 10⁶'nın altına ulaşmalıdır −3 Pa, tekrarlanabilir bir pompalama süresiyle — her fazladan dakika, partinin doğrudan maliyetidir.
Pratik bir başlangıç noktası çalışmaktır deneyimli alet atölyeleri seçim sürecine nasıl yaklaşıyor? Teklifleri karşılaştırmadan önce. Kabul görmüş bir makine ile yıllarca performans gösteren bir makine arasındaki fark genellikle bu ayrıntılarda bulunur.
Matkaplar, parmak frezeler ve frezeleme takımları çıktınıza hakimse, ark kaynaklarına ve takım boyu fikstürlere sahip, amaca yönelik olarak tasarlanmış bir vakumlu kesici takım kaplama makinesi genellikle dekoratif bir kaplayıcıdan daha doğrudan bir cevaptır.
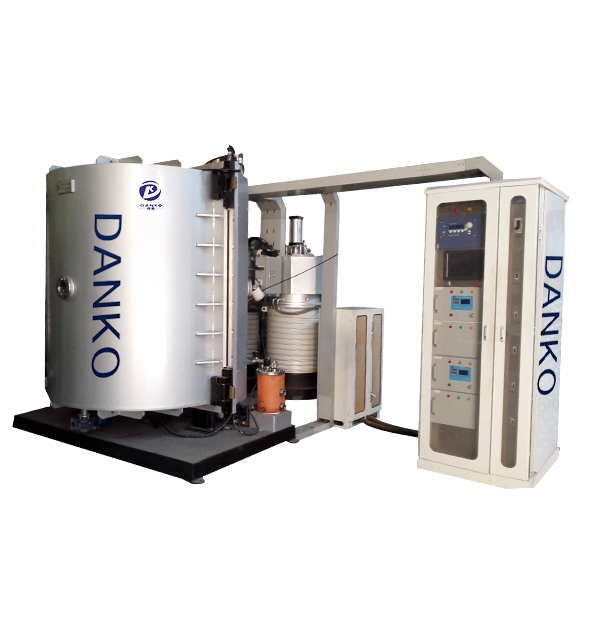
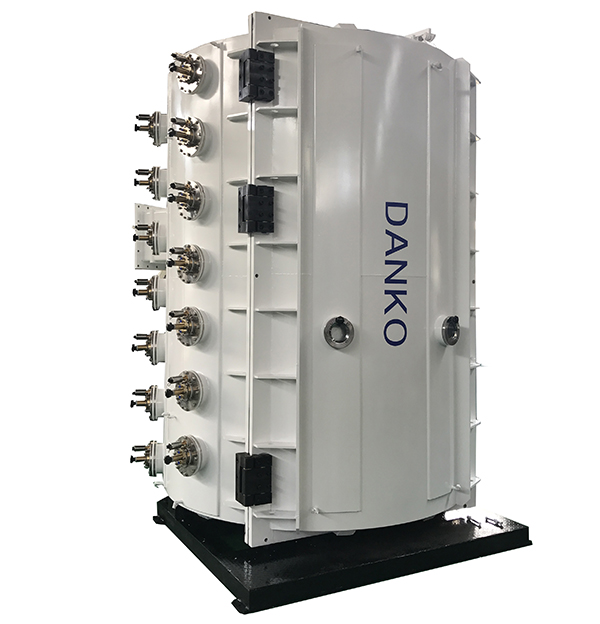
 Kesici Takımlar için Vakum Ark Kaplama Makinesi Ark kaynaklarına ve takım boyu fikstürlere sahip amaca yönelik tasarlanmış bir kaplayıcı, TiN, AlTiN ve matkaplar ve parmak frezeler üzerindeki diğer sert filmleri destekler ve çelik ve dökme demir işlemeye odaklanan atölyelere uygundur. Ürünü Görüntüle →
Bugün uyguladığınız ve gelecek yıl planladığınız kaplamaları listeleyin. Çelik ve dökme demir işleyen atölyeler, çoğu işi ark kaynaklarından gelen TiN ve AlTiN ile kapsıyor. Titanyum alaşımları ve ısıya dayanıklı süper alaşımlar, spesifikasyonu yüksek alt tabaka eğilimi ile AlTiN veya AlCrN'ye doğru iter. Alüminyum ve bakır işleme, genellikle bir karbon kaynağı veya özel bir püskürtme konfigürasyonu gerektiren DLC veya diğer düşük sürtünmeli filmleri ödüllendirir.
DLC, ilk kaplayıcısıyla alet atölyeleri arasında en çok talep edilen ikinci kaplamadır. Bu sadece koyu bir katman değildir: Düşük sürtünmesi alüminyum, plastik ve kompozitleri keserken kenar talaşlarını bastırır. Ancak süreç penceresi TiN'e göre daha dardır. Sert DLC, karbon öncülünün istikrarlı kontrolüne ve çekirdeklenme sırasında dikkatli iyon bombardımanına ihtiyaç duyar; aksi halde film grafitli kalır ve aşınmaya karşı çok az koruma sağlar.
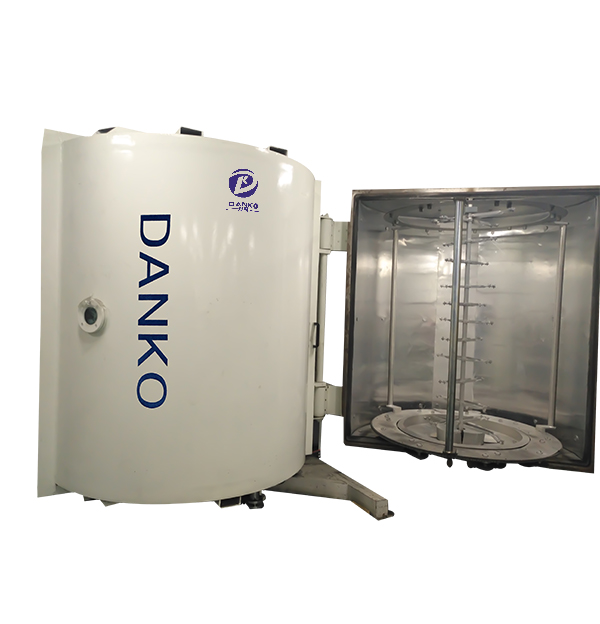
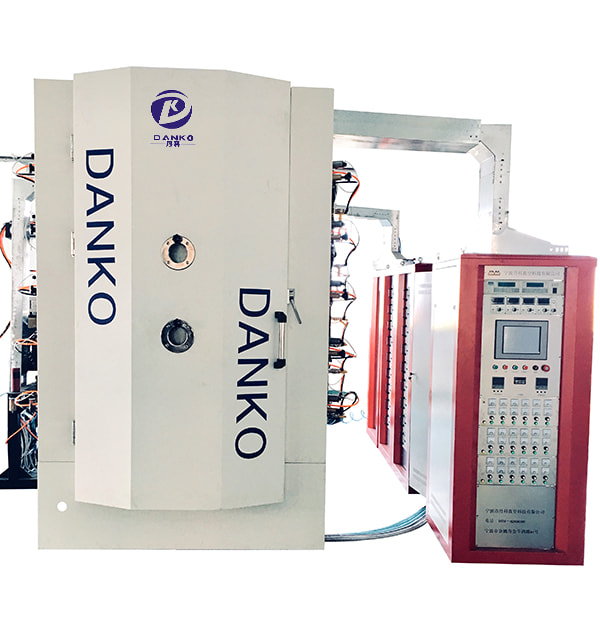
 DLC Sert Film Vakum Kaplama Sistemi Bu PVD/PECVD sistemi alüminyum, plastik ve kompozitler için düşük sürtünmeli amorf karbon filmleri biriktirir. Kararlı karbon öncü kontrolü ile sert DLC'ye yönelik dar süreç penceresini ele alır. Ürünü Görüntüle →
Hazne boyutunu seçmeden önce beklenen kaplama karışımınızı ekipman tedarikçisiyle birlikte gözden geçirin. Ark ve püskürtme kaynaklarını birleştiren sert yüzeyli makine, tek bir iş akışında metalurjik ve karbon bazlı kaplamalar arasında geçiş yapmanızı sağlar, bu da her bir partiyi ne kadar tam olarak yükleyebileceğinizi artırır.
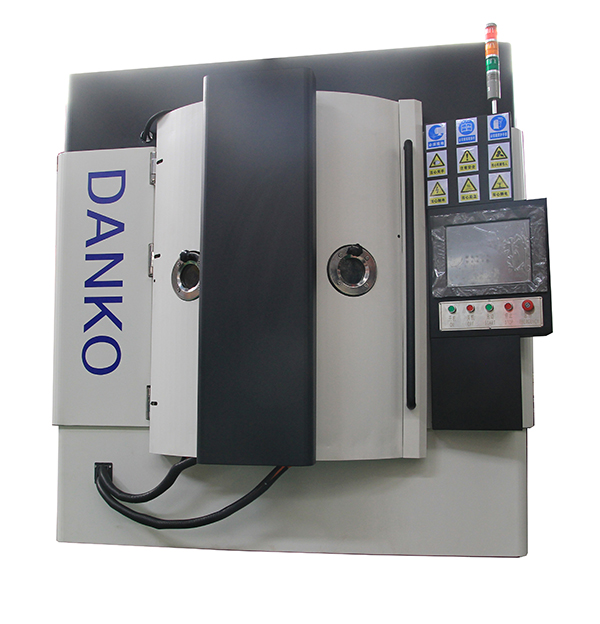
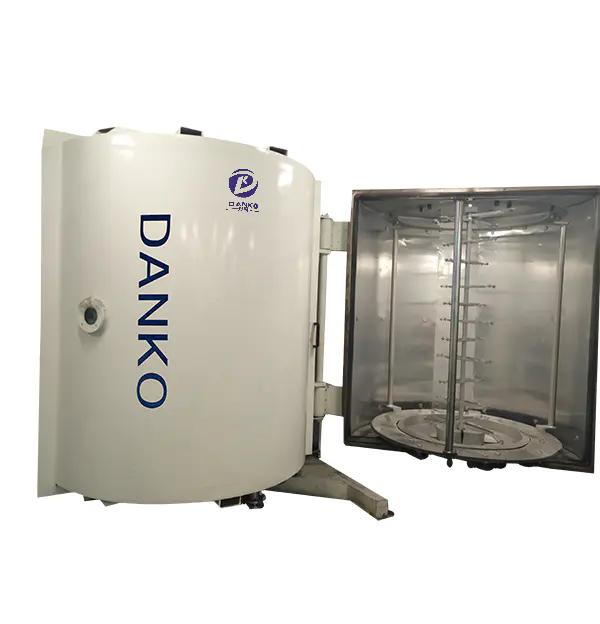
 Aletler için PVD Sert Yüzey Kaplama Makinesi Metalurjik ve karbon bazlı filmleri tek bir iş akışında işleyen birleşik ark ve püskürtme platformu. Yıllık sarf malzemelerini değerlendirirken oda tasarımlarını ve donanım düzenlerini karşılaştırmak için kullanışlıdır. Ürünü Görüntüle →
PVD kaplama makinesi bir sermaye alımıdır ancak yıllık maliyeti hedefler, proses gazı, elektrik, vakum pompası yağı ve bakım için tüketilir. Titanyum ve alüminyum hedefler sabit oranlarda aşınır; krom ve grafit farklı davranır. Reaktif birikim, difüzyon pompası yağını daha hızlı bozar ve püskürtme katotlarının periyodik olarak yenilenmesi gerekir. Parti başına tüketimi isteyin ve kısa listenizdeki sayıları karşılaştırın; bir alet ve kalıp kaplama makinesi yelpazesi Oda tasarımları ve fikstür düzenlerini karşılaştırırken kullanışlıdır.
Üretim de maliyetin bir parçasıdır: Her üç saatlik çalışmadan önce dört saatlik pompalama işlemine ihtiyaç duyan bir kaplama makinesi, iki vardiyalı atölyeyi kapasiteden ödün vermeye zorlar. Pompalama süresi ve sızıntı oranı kapasite rakamlarıdır , mühendislik detayları değil.
Kesici takımlar için doğru PVD kaplama makinesi, kağıt üzerinde en yüksek sertlik rakamına sahip olan makine değildir; vakum stabilitesi, kaynak konfigürasyonu, fikstürleme ve destek iş akışı, gerçekte ürettiğiniz takımlara uyan takımdır. Ölçülen takım ömründe yoğun yapışma, eşit kalınlık ve tekrarlanabilir kontrol görünür. Bunu bir üretim sistemi (temizleme hattı, kenar hazırlığı, fikstürler, bakım) olarak satın alın ve daha az değişiklik ve daha iyi yüzey işlemleriyle kendini amorti eder.
En önemli beş aracınızla başlayın. Makine doğru bileşimi doğru sertlikle uygulayabilir ve her raf konumunda aynı sonucu verebilirse, cevabınızı bulmuşsunuz demektir.
E -posta adresiniz yayınlanmayacaktır. Gerekli alanlar işaretlenmiştir *
 Tel: +86-13486478562
 FAX: +86-574-62496601
 E -posta: [email protected]
 Address: 79 West Jinniu Yolu, Yuyao, Ningbo City, Zhejiang Provices, Çin