 E -posta:
 Tel:+86-13486478562

 Dil
Ürün danışmanlığı
E -posta adresiniz yayınlanmayacaktır. Gerekli alanlar işaretlenmiştir *
Bir kesici alet üreticisi ve birinci sınıf banyo armatürleri üreticisi bir plazma kaplama makinesi talep edebilir, ancak iki farklı sektöre ait olabilecek kadar farklı açıklamalar duyabilir. Bunlardan birinde, takım ömrünü uzatmak için mikron inceliğinde sert filmler yetiştiren bir vakum odası gösterilmektedir. Diğerinde aşınmış bileşenleri yeniden oluşturmak için yüzeylere püskürtülen eritilmiş toz anlatılıyor. Her iki tedarikçi de ekipmanlarını plazma kaplama makineleri olarak adlandırıyor ve bu da terimi gerçekten kafa karıştırıcı hale getiriyor. Çoğu üretim ekibi için yanıt, fiziksel buhar biriktirme ailesi olan vakumlu PVD'de gizlidir. Bu makale, bu ailedeki bir plazma kaplama makinesinin ne yaptığını, ana süreçlerin nasıl farklılaştığını ve bir satın alma siparişini onaylamadan önce nelerin doğrulanması gerektiğini açıklamaktadır.
Önce kısa versiyon. Fiziksel buhar biriktirme ailesindeki bir plazma kaplama makinesi, katı kaplama malzemesini iyonize buhara dönüştüren ve bunu tipik olarak 0,1 ila 10 mikrometre kalınlığında bir film halinde parçalar üzerinde yoğunlaştıran kapalı bir vakum odasıdır. Katman, plazma halinden atom atom büyür, böylece yoğun, güçlü bir şekilde bağlanmış ve boya ve elektrolizle kaplanmış kaplamaların sıklıkla yapamadığı mekanik stresi tolere edebilen bir şekilde ortaya çıkar.
Plazma tek bir döngüde iki işi gerçekleştirir. Biriktirmeden önce enerjik iyonlar parçaları bombalar ve oksit katmanlarını ve organik kalıntıları mikroskobik ölçekte temizler. Biriktirme sırasında plazma, gelen atomların sıkı, tekdüze bir yapı halinde toplanmasına yardımcı olan enerjiyi aktarır. Bu, iki mikrometrelik sert bir filmin, geometrisini değiştirmeden karbür kenarın çalışma ömrünü bu şekilde birkaç kat artırabilmesidir. Plazma kaplama makinelerinin yüzey işlemini nasıl iyileştirdiğini anlamak, teknolojinin takım ve bileşen imalatında neden standart hale geldiğini açıklıyor.
Kesici kenarda hayatta kalan bir kaplama, parçanın üzerine boyanmaz. Atomların nasıl geldiğini, nasıl bağlandıklarını ve ne kadar sıkı paketlendiklerini kontrol ederek büyütülür.
Üretim ölçekli plazma kaplama makineleri temel olarak iki PVD işlemine dayanır. Her ikisi de vakumda çalışır, her ikisi de plazma kullanır, ancak her birinin kaplama malzemesini kaynaktan salma şekli, onun gücünü ve en iyi uygulamalarını belirler.
Katodik ark birikimi olarak da adlandırılan çok arklı iyon kaplama, katı bir metal hedefin yüzeyinde bir elektrik arkına çarpar. Ark, hedef malzemeyi yüksek oranda iyonize bir buhar halinde buharlaştırır ve ön gerilim, bu iyonları parçalara doğru hızlandırır. İyonların yüksek kinetik enerjiyle gelmesi nedeniyle filmler yoğun, yapışma güçlü ve biriktirme hızı yüksektir. Bu, prosesi kesici takımlar, damgalama kalıpları, yataklar ve şanzıman parçaları üzerindeki titanyum nitrür, krom nitrür ve alüminyum titanyum nitrür kaplamalar için standart seçim haline getirir. Bu nitrür filmlerin sertliği, bileşime ve parametrelere bağlı olarak tipik olarak 2.000 ila 3.500 HV arasındadır.
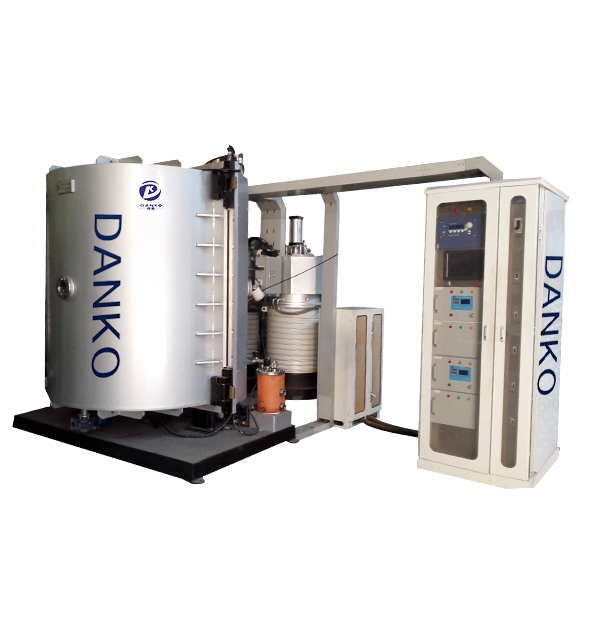
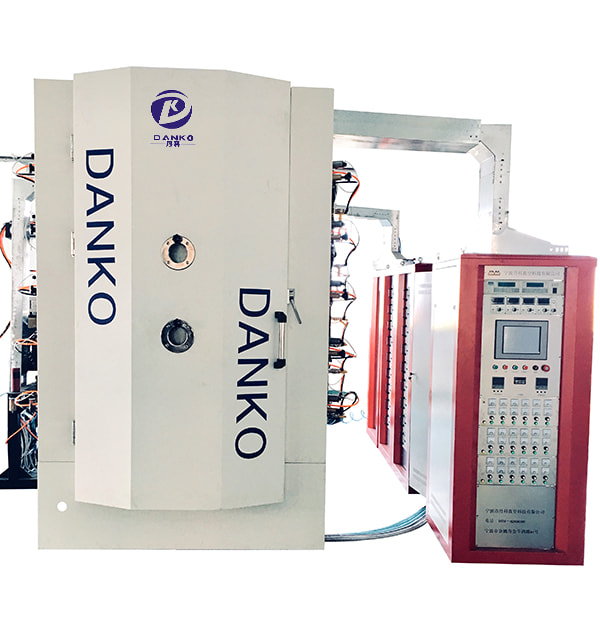
 Sert Koruyucu Filmler için Çok Arklı İyon Kaplama Sistemi Bu makine, yukarıda tartışılan yüksek enerjili ark biriktirme yöntemine uygun olarak aletler ve parçalar üzerinde dayanıklı nitrür katmanları için plazma iyon kaplaması uygular. Ürünü Görüntüle →
Magnetron püskürtme, kaplama malzemesini daha yumuşak bir şekilde serbest bırakır. Manyetik olarak sınırlandırılmış bir plazma, hedefi gaz iyonlarıyla bombalayarak atomları birer birer serbest bırakır. Bu atomlar hazne boyunca hareket eder ve alt tabaka üzerinde yoğunlaşır. Enerji girişi hassas çözünürlükle ayarlanabilir, bu da kalınlık dağılımını ve yüzey pürüzsüzlüğünü parti genelinde tutarlı tutmayı kolaylaştırır. Püskürtme, dekoratif katmanlar, parmak izi önleyici kaplamalar, optik kaplamalar ve spesifikasyonda pürüzlülük veya yansımanın göründüğü herhangi bir yüzey için tercih edilen yol olma eğilimindedir.
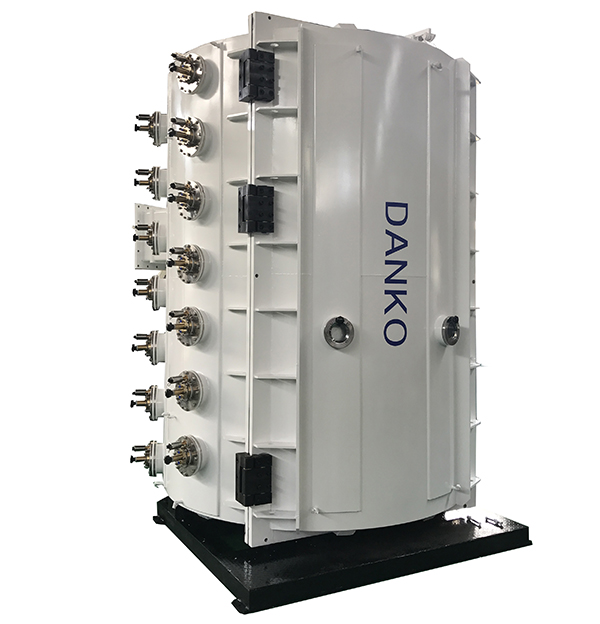
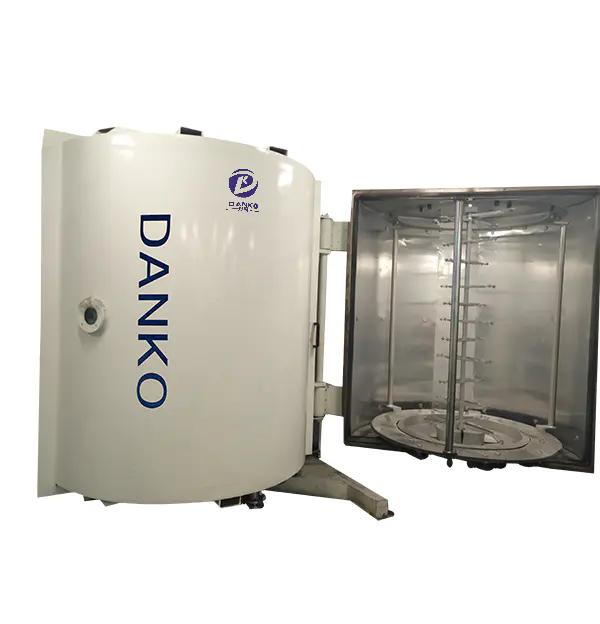
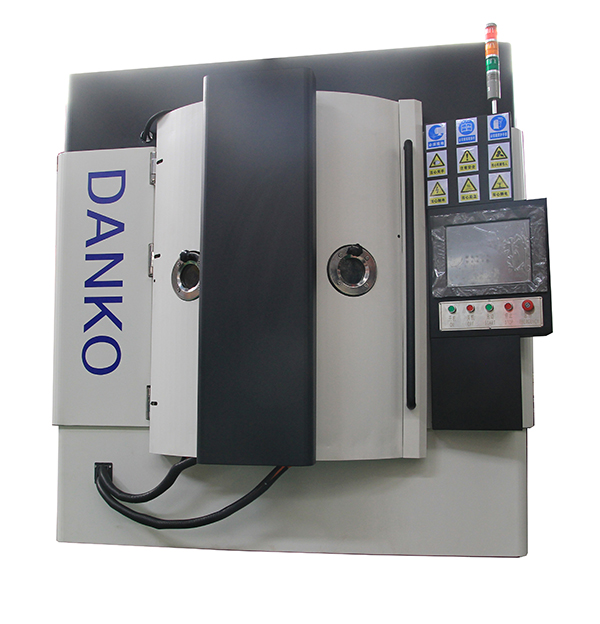 Hibrit Magnetron Püskürtme ve Çoklu Ark Kaplama Ekipmanları Cam, metal ve plastik üzerinde renkli yüzeyler için püskürtme ve ark biriktirmeyi hassas kontrolle birleştiren çok yönlü bir dekoratif vakumlu kaplayıcı. Ürünü Görüntüle →
Gerçek üretimde iki yöntem birbirini tamamlar. Bir donanım üreticisi, bazen farklı kaynak konfigürasyonları için yeniden tasarlanmış aynı vakum platformunda, parlak gümüş tonları için magnetron püskürtmeyi ve koyu tunç veya altın tonları için çok arklı biriktirmeyi kullanabilir. Kaplama portföyü sürece karar verir, tersi değil.
En yaygın kaynak seçimi hatası tam da burada karşımıza çıkıyor. Birçok tedarikçinin plazma kaplayıcı olarak da tanımladığı plazma sprey kaplama sistemleri, metal veya seramik tozunu bir plazma jetine besler, parçacıkları eritir ve bunları bir yüzeye doğru iter. Normalde 50 ila 500 mikrometreye ulaşan, üst üste binen plakalardan birikintiler oluşur ve termal bariyerler, aşınma yeniden inşası ve geniş alan koruması için yaygın olarak kullanılır. Teknoloji değerlidir ancak vakumlu PVD ile ne film davranışını ne de donanımını paylaşır.
| Boyut | Vakumlu plazma kaplama (PVD) | Plazma sprey kaplama |
|---|---|---|
| Süreç ortamı | Atomlar ve iyonlar boşlukta yoğunlaşıyor | Plazma jetinde erimiş toz parçacıkları |
| Tipik kalınlık | 0,1–10 mikron | 50–500 mikron |
| Film yapısı | Yoğun, atom düzeyinde büyüme | Üst üste binen uyarılardan oluşturulmuş |
| En iyi bilinen kullanımlar | Takım kaplamaları, dekoratif kaplamalar, DLC | Türbin kanatları, kazan boruları, aşınma yeniden inşası |
| Boyutal fit | Çok yüksek, toleranslar devam ediyor | Genellikle sonradan işleme gerektirir |
Termal bariyer performansı bekleyen bir vakumlu PVD odası kuran veya dekoratif bir otomotiv kaplaması umuduyla bir püskürtme hamlacı ekleyen bir tesis, her iki yönde de hayal kırıklığına uğrayacaktır. Broşürde basılan ismin değil, film gereksiniminin makine kararını yönlendirmesi gerekir.
Uygulamanın uygunluğu, merkezi satın alma kriteri olmaya devam ettiğinden, herhangi bir tedarikçi görüşmesi başlamadan önce tipik üretim segmentlerinin haritalandırılması yardımcı olur.
| Üretim segmenti | Tipik bileşenler | Kaplama hedefi |
|---|---|---|
| Kesme aletleri | Frezeler, matkaplar, kesici uçlar, kılavuzlar | Daha uzun takım ömrü için sertlik ve ısı direnci |
| Kalıplar ve ölür | Enjeksiyon kalıpları, damgalama kalıpları | Aşınma direnci ve ayrılma davranışı |
| Otomotiv | Piston segmanları, enjektör parçaları, iç kaplama | Düşük sürtünme, korozyon koruması, şekillendirme |
| Tıbbi aletler | Cerrahi makas, forseps, kemik testeresi | Sertlik, korozyon direnci, dayanıklılık |
| Dekoratif donanım | Musluklar, saat kılıfları, sofra takımları | Metalik renk, parmak izi bırakmaz, çizilmeye karşı dayanıklılık |
Elmas benzeri karbon filmleri ayrı bir anılmayı hak ediyor. DLC, kabaca 1.000 ila 3.000 HV aralığındaki sertliği 0,05 ila 0,15 kadar düşük sürtünme katsayılarıyla birleştirir; bu da onu motor bileşenleri, dişli kutuları, delme kalıpları ve temas basıncının yüksek ve yağlamanın sınırlı olduğu cerrahi aletler için giderek daha fazla tercih edilmesini sağlar.
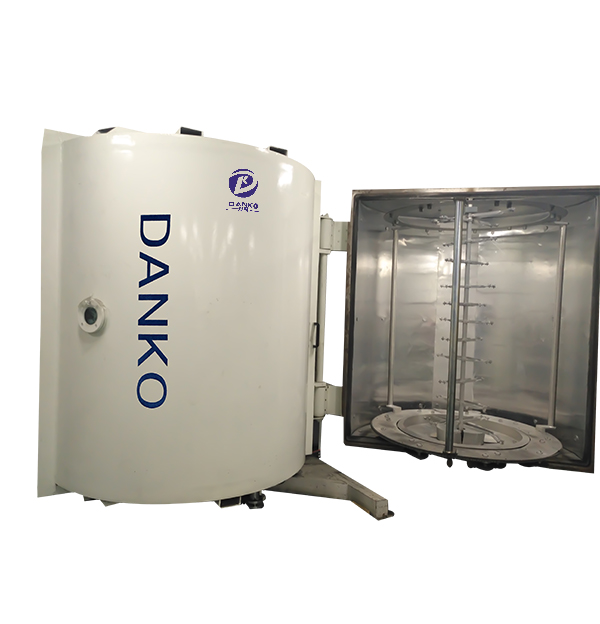
 Yüksek Gerilimli Yüzeyler için DLC Sert Film Vakum Kaplama Makinesi Zorlu temas ve sınırlı yağlama koşullarındaki bileşenler için ideal olan, düşük sürtünmeli ve yüksek sertliğe sahip elmas benzeri karbon kaplamalar bırakır. Ürünü Görüntüle →
Süreç ailesi tanımlandığında, satın alma, sorunsuz projeleri pahalı yeniden çalışmalardan ayıran bir avuç doğrulanabilir noktaya doğru ilerler:
Kontrol listesinin ötesinde, tedarikçinin ekipmanını nasıl belgelediğini ve süreç gelişimini nasıl desteklediğini karşılaştırmaya yardımcı olur. PVD vakum kaplama ekipmanını seçmeye yönelik bu yapılandırılmış kılavuz, her kararı mantıklı bir sırayla ele alır.
Plazma kaplama makinesi tek bir ürün kategorisi değildir. Vakumlu PVD içerisinde, atomik düzeyde yüzey problemlerini çözen hassas bir biriktirme aracıdır; plazma sprey ise farklı, daha kalın kaplama dünyasına hizmet eder. Karar verici faktörler kaplama hedefi ve buna ilişkin üretim programıdır. Bunlar netleştiğinde, çok arklı iyon kaplama, magnetron püskürtme ve özel sert film sistemleri arasındaki seçim, doğrulanmış ekipman kapasitesinin tanımlanmış bir spesifikasyonla eşleştirilmesi meselesi haline gelir.
E -posta adresiniz yayınlanmayacaktır. Gerekli alanlar işaretlenmiştir *
 Tel: +86-13486478562
 FAX: +86-574-62496601
 E -posta: [email protected]
 Address: 79 West Jinniu Yolu, Yuyao, Ningbo City, Zhejiang Provices, Çin