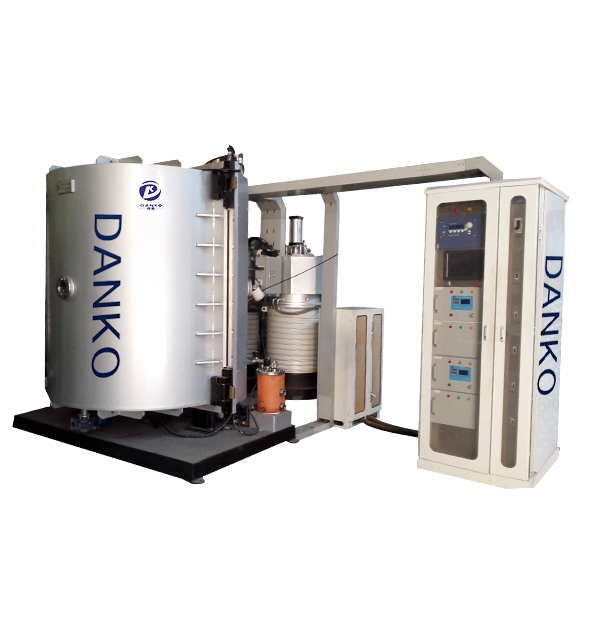
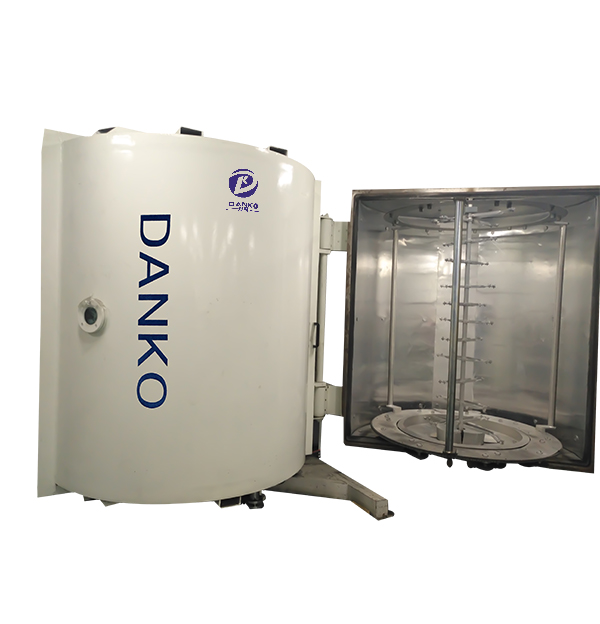
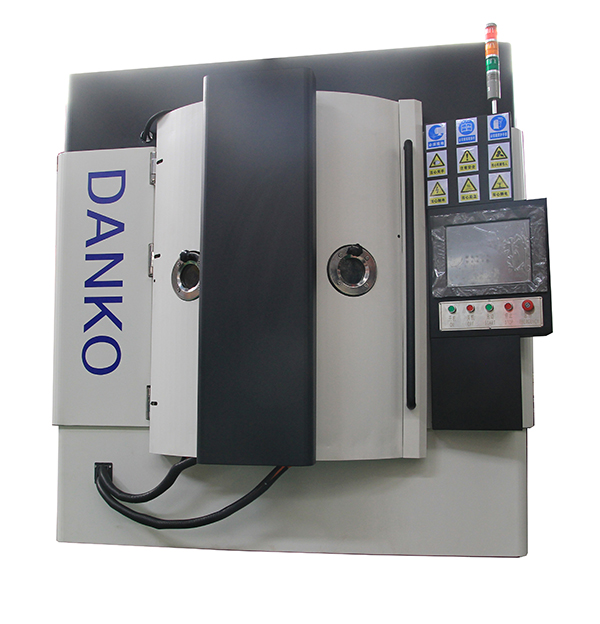
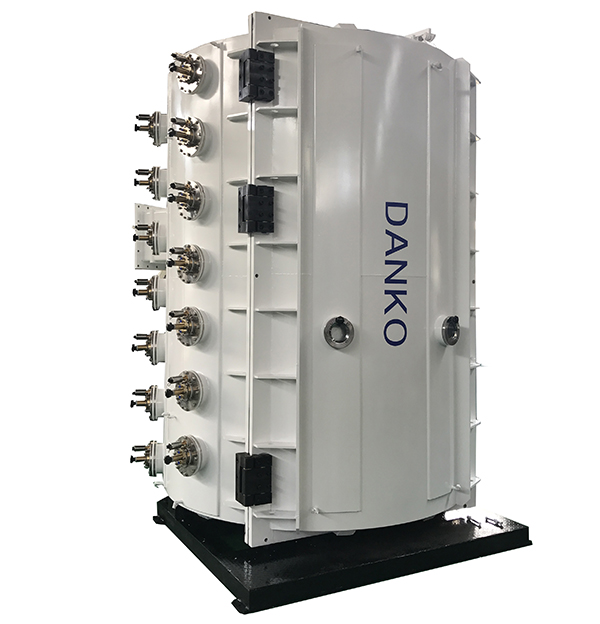
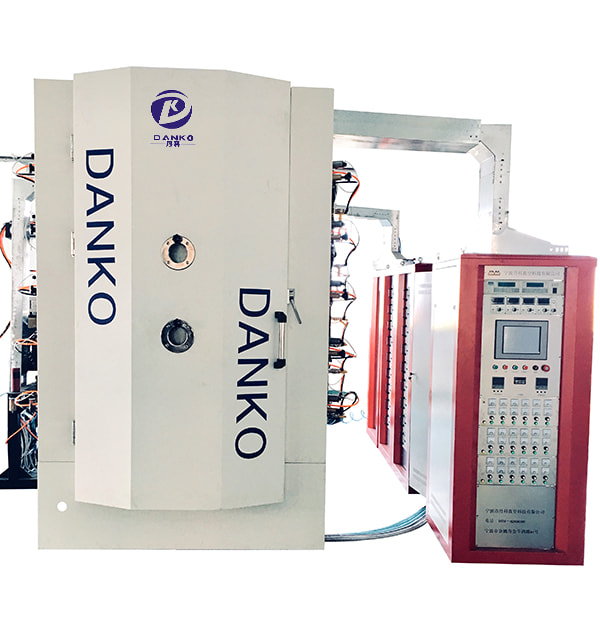
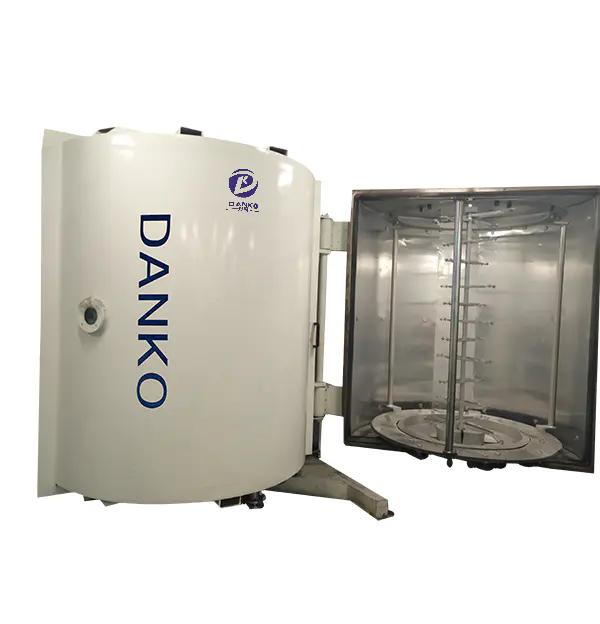
Kaplama döngüsü, tek bir işlemden ziyade kontrollü pencereler zinciridir. İnce filmlerin genellikle kaybolduğu gerçek bir üretim hattında pompalama, gaz giderme, iyon aşındırma, biriktirme ve soğutma bu şekilde bir araya gelir.
Süreç Gerçekte Neyi Kontrol Ediyor?
Donanımı çıkarın ve vakumlu kaplama makinesi işlemi tek bir iş yapar: Orada olmasını istemediğiniz her şeyi odadan çıkarır, ardından seçilen malzemenin kontrollü enerji altında parça yüzeyine ulaşmasını sağlar. Elde ettiğiniz film üç değişkenin sonucudur: arka plan basıncı, alt tabakadaki iyon enerjisi ve birikme hızı ve süresi. Argon akışından jig dönüşüne kadar diğer tüm ayarlar yalnızca bu üçünü ayarlamanın bir yoludur.
Bu nedenle iki mağaza "aynı" PVD tarifini çalıştırabilir ve farklı sonuçlar görebilir. Substrat ısıtması olmadan 3 x 10⁻³ Pa'da tutulan bir hazne, hâlâ yapıştırma yerleri için kaplamayla rekabet eden bir su buharı yükü taşıyor. 4 x 10⁻⁴ Pa'daki aynı oda, uygun bir pişirme işleminden sonra farklı bir makine gibi davranır. Önemli olan sayı tek başına baskı değildir; artık gaz yükü ile birikme hızı arasındaki oran şu şekildedir.
Vakum sürecin amacı değildir. Filmden önce parçaya başka nelerin dokunmasına izin verileceğine filtre karar verir.
Coating Cycle, Step by Step
Makinenin katodik ark, magnetron püskürtme veya termal buharlaştırma kullanmasına bakılmaksızın çoğu parti döngüsü aynı sırayı takip eder. Farklılıklar döngünün ortasındadır, uçlarında değil.
Ön temizleme ve yükleme. Ultrasonik yağ giderme, durulama ve kurutma, yağları ve parlatma bileşiğini giderir. Parçalar daha sonra dönüşü de tanımlayan aparatlara sabitlenir; bir yüzeyi plazmadan gizleyen bir fikstür, onu kaplamadan da gizleyecektir.
Kaba işleme ve yüksek vakumlu pompalama. Döner kanatlı veya kuru bir pompa, odayı atmosferden kabaca 1-10 Pa'ya alır, ardından bir kök, difüzyon veya turbomoleküler pompa bunu genellikle 5 x 10⁻³ ile 5 x 10⁻⁴ Pa arasındaki temel basınca taşır.
Isıtma ve gaz tahliyesi. Oda duvarları ve alt tabakalar, emilen su ve uçucu maddeleri uzaklaştırmak için filme bağlı olarak genellikle 150–400 °C'ye ısıtılır. Bu aşamanın atlanması, kaplamanın haftalar sonra kabarmasının en yaygın nedenlerinden biridir.
İyon bombardımanı (kızdırma deşarjı temizliği). Argon kabul edilir ve parçalara birkaç dakika boyunca birkaç yüz voltluk negatif bir öngerilim uygulanır. Bu, oksidi ve son moleküler kirlenme katmanını püskürterek kimyasal olarak aktif bir yüzey bırakır.
Biriktirme. source is energised — arc spots on a cathode, a magnetron target, or an evaporation boat — and material travels to the substrate. Reactive gases such as nitrogen, oxygen, or acetylene are added here when a nitride, oxide, or carbon-based film is required.
Kalınlık kontrolü. Film kalınlığı, optik kaplamalar üzerindeki kuvars kristali izleme ve dekoratif veya aşınma filmleri üzerindeki kalibrasyon çalışmaları ile onaylanan, zamanla çarpılan oran ile belirlenir.
Vakum altında soğutma. Parçalar yaklaşık 80–100 °C'nin altına düşene kadar vakumda tutulur. Erken havalandırma taze filmi oksitler ve alüminyum metal kaplamada sararmanın klasik nedenidir.
Havalandırma, boşaltma ve inceleme. Kuru nitrojen veya filtrelenmiş hava vakumu kırar, parçalar boşaltılır ve partinin rengi, kalınlığı, yapışması ve yüzey kusurları kontrol edilir.
Güvenlik notu: Asla sıcak bir odayı doğrudan atmosfere havalandırmayın ve birkaç dakika kazanmak için asla kapı kilitlerini atlamayın. Nemli havayla karşılaşan sıcak yük oksitlenir ve büyük bir sistemdeki aynı kısayol, operatörleri sıcak donanımlara ve hareketli pompa düzeneklerine maruz bırakır.
Biriktirme Yöntemi İşlem Penceresini Nasıl Yeniden Şekillendiriyor?
middle of the cycle is where methods diverge, and that choice sets the practical limits on rate, uniformity, and defect risk.
Toplu vakum kaplama makinelerinde kullanılan ana PVD yöntemlerinin tipik üretim pencereleri; kesin değerler hazne boyutuna, fikstür yoğunluğuna ve film spesifikasyonuna göre değişir.
Yöntem
Çalışma basıncı
Tipik film kalınlığı
Ana süreç riski
rmal evaporation
10⁻³–10⁻² Pa
0,2–1 mikron
Karmaşık şekillerde görüş hattında birikim ve zayıf kapsama
Katodik ark
5 x 10⁻² – 5 x 10⁻¹ Pa
1–5 mikron
Filmin içine inen makropartiküller ve damlacıklar
Magnetron püskürtme
0,1–1 Pa
0,5–3 mikron
Yavaş oranlı ve reaktif hedef zehirlenmesi
DLC / plazma destekli CVD
0,1–1 Pa with hydrocarbon gas
1–3 mikron
Çelik yüzeylerde yüksek film gerilimi ve yapışma
Renk tutarlılığı peşinde koşan dekoratif bir çizgi genellikle çoklu ark biriktirmeye karar verir, optik filtre hattı ise arkı hiçbir şekilde kullanamaz çünkü tek bir damlacık katman yığınını yok eder. Bu nedenle proses seçimi, hız, yüzey kalitesi ve fikstürdeki parçaların geometrisi arasındaki bir alışveriştir.
Numbers Worth Recording on Every Batch
Süreç sapması nadiren dramatik olur. Sürünüyor. Her çalıştırmada aynı sekiz değeri kaydeden bir makine, genellikle bir veya iki hafta yerine bir veya iki parti içinde bir kusuru kaynağına kadar izleyebilir.
Argon girişinden önceki temel basınç artı buna ulaşmak için geçen süre
Kabul ettiğiniz tolerans bandıyla biriktirme sırasındaki çalışma basıncı
Kaplamanın başlangıcında ve sonunda yüzey sıcaklığı
İyon enerjisini ve film yoğunluğunu belirleyen ön gerilim ve görev döngüsü
Her katot veya buharlaştırma teknesi için kaynak akımı veya gücü
Reaktif gaz akışı ve elde edilen film stokiyometrisi
Jig dönüş hızı ve plazmadan geçiş sayısı
Monitör tarafından bildirilen biriktirme süresi veya birikmiş kalınlık
Pratik tolerans: Birçok dekoratif çizgide, bitmiş parçada artı veya eksi yüzde onluk bir çalışma basıncı salınımı görünmezken, 20 V'lik bir sapma düşüşü, bir müşterinin partiyi reddetmesine yetecek kadar TiN filmin rengini değiştirir. Film başına hangi değerlerin alarm vereceğine ve hangilerinin yalnızca bir günlük satırı kazanacağına karar verin.
Yaygın Arızaların Aslında Başladığı Yer
Kaplama kusurlarının çoğu, ekipman kusurlarından ziyade süreç kusurlarıdır ve öngörülebilir yerlerde ortaya çıkarlar.
Kötü yapışma — eksik ön temizleme, az ısıtılmış yük veya çok kısa veya çok zayıf iyon aşındırma.
İğne delikleri ve parçacıklar — hazne kalkanlarından, kirli donanımlardan veya değişiklikten sonra koşullandırılmamış bir hedeften dökülen malzeme.
Gruplar arasında renk sapması - değişen reaktif gaz akışı, hedef erozyonu veya değişen fikstür yoğunluğunun neden olduğu kalınlık değişimi.
Düzgün olmayan kalınlık — eşit olmayan hedef aşınması, yanlış kaynak-alt tabaka mesafesi veya plazmayı gölgeleyen sapmalar.
Sararmış veya karartılmış alüminyum — Genellikle yük soğumadan önce yapılan havalandırmadan kaynaklanan, buharlaşma döngüsündeki artık oksijen ve su buharı.
Reaktif püskürtmede hedef zehirlenmesi — hedef üzerinde bileşik bir katman oluşturan ve birikme oranını düşüren çok fazla reaktif gaz.
Parçaya değil desene dikkat edin: Reddedilen bir parça genellikle hasarla ilgilenir. Partiden partiye aynı aparat pozisyonunda ortaya çıkan aynı kusur, bir hazne imzasıdır (gaz akışı, koruma durumu veya rotasyon) ve ekstra temizlik bunu düzeltmez.
Süreci Parçaya Eşleştirme
part decides more of the recipe than the machine does. Three groups cover most production requests, and each one pushes the process in a different direction.
Aletler, kalıplar ve aşınan parçalar
Kesici takımlar, şekillendirme kalıpları ve aktarım bileşenleri, 1-5 µm sert nitrür veya karbon bazlı filme ve metalurjik bir bağ oluşturmaya yetecek kadar yüksek bir alt tabaka sıcaklığına ihtiyaç duyar. Döngüler uzun sürer, yapışma testi tartışılmaz ve özel bir sert kaplama platformu genellikle dekoratif bir makineyi uyarlamaktan daha ekonomiktir.
Otomotiv aydınlatma ve kaplama
Reflektörler ve lamba muhafazaları bir taban kaplamayı, bir alüminyum yansıtıcı katmanı ve koruyucu bir üst kaplamayı birleştirir. Temel kaplama metal kadar önemlidir, çünkü aksi durumda ayna kaplamada görünecek olan kalıp izlerini gizler. Jantlar, kaplama şeritleri ve rozetler aynı mantığı izler ve ana kabul kriteri renk tutarlılığıdır.
Dekoratif metal, sıhhi tesisat ve donanım
Bağlantı parçaları, sofra takımları, saat kordonları ve kapı donanımları, renk tekrarlanabilirliği, cilalı yüzeyler boyunca tekdüzelik ve giderek artan parmak izi önleme performansı açısından yaşıyor veya ölüyor. Püskürtme, daha yavaş bir döngü ve daha dikkatli hedef bakımı pahasına, ark biriktirmeye göre renk ve kalınlık üzerinde daha sıkı kontrol sağlar.
Döngü Süresi, Üretim ve Sürecin Arkasındaki Maliyet
Pompalama ve gaz çıkarma, toplu iş döngüsünün yüzde 30 ila 50'sini tüketebilir ve biriktirme genellikle saatin yarısından daha az zaman alır. Bu oran, aparat tasarımının, yükleme yoğunluğunun ve pompalama hızının parça başına maliyeti neden biriktirme oranındaki marjinal kazançtan daha fazla artırdığını açıklıyor. Döngü süresi kısıt haline geldiğinde, dürüst seçenekler daha büyük bir oda, ikinci bir parti konumu veya tek bir yönde işlenebilen parçalar için sürekli bir hat içi sistemdir.
İşletme maliyeti aynı zamanda kimsenin planlamadığı işlerde de gizlidir: pompa yağı değişimleri, hedef değiştirme ve kullanım, kalkan temizliğinin aksama süresi ve vardiyalar arasında sıcak kalan difüzyon pompalarının çektiği güç. Teknik açıdan yetenekli ancak haftalık mekanik müdahale gerektiren bir makine, nadiren kaplanmış parça başına en düşük maliyeti sağlar. Bu kılavuzda anlatıldığı gibi, ekipmanınızı kendi parça karışımınıza ve parti büyüklüğüne göre ölçmenin pratik argümanı budur. PVD vakumlu kaplama makinesi nasıl seçilir , manşet biriktirme oranlarını karşılaştırmadan önce.
İstikrarlı Bir Süreç Nasıl Görünür?
Olgun bir kaplama işlemi en iyi anlamda sıkıcıdır. Temel basınç aynı anda aynı rakama döner, renk okumaları vardiyalar boyunca dar bir bant içinde kalır ve bakım aralıkları reaktif olmaktan ziyade öngörülebilirdir.
Yeni kapasite belirten üreticiler için bu, içinde hedef bulunan bir hazne yerine belgelenmiş bir süreç penceresi satın almak anlamına gelir. PVD vakumlu kaplama sistemleri Tüm yapım günü boyunca baskıyı, önyargıyı ve sıcaklığı ne kadar tekrarlanabilir bir şekilde koruduklarına göre değerlendirilmelidir, çünkü filmin gerçekte hatırladığı bu üç rakamdır.
Sürecin kontrol altında olduğuna dair işaretler: hazne pozisyonları yerine elleçleme etrafında kümelenmeyi reddeder, yeni bir operatör kahramanlık yapmadan tarifi takip edebilir ve bir vardiyanın kabul edilebilir ilk kısmı bir önceki vardiyanın son parçası gibi görünür.
Paylaşmak:
Ürün danışmanlığı
E -posta adresiniz yayınlanmayacaktır. Gerekli alanlar işaretlenmiştir *
 E -posta:
 Tel:+86-13486478562

 Dil
 Tel: +86-13486478562
 FAX: +86-574-62496601
 E -posta: [email protected]
 Address: 79 West Jinniu Yolu, Yuyao, Ningbo City, Zhejiang Provices, Çin