DLC Kaplama Makinesi Kılavuzu: Biriktirme Yolları, Temel Özellikler ve Satın Alma Kriterleri
DLC Kaplama Makinesi: Ne Yatırır ve Nasıl Belirlenir
Elmas benzeri karbon, kilogramla sipariş ettiğiniz bir kaplama değildir. Bu sizin görevlendirdiğiniz bir biriktirme işlemidir ve oda bu denklemdeki değişkenlerden yalnızca biridir.
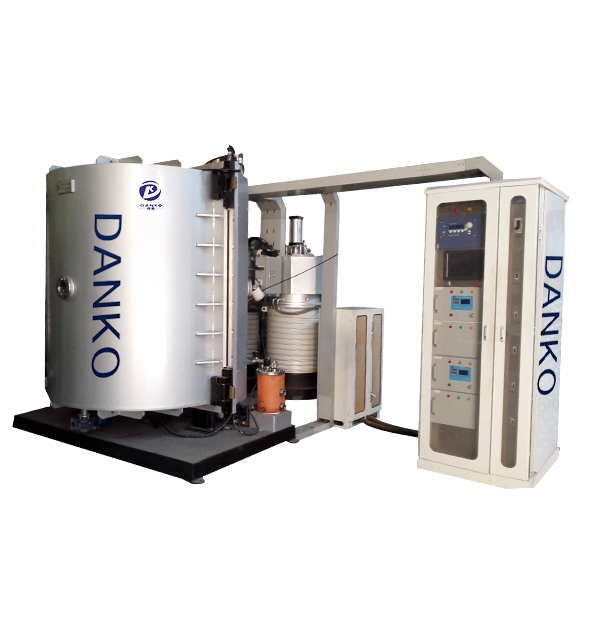
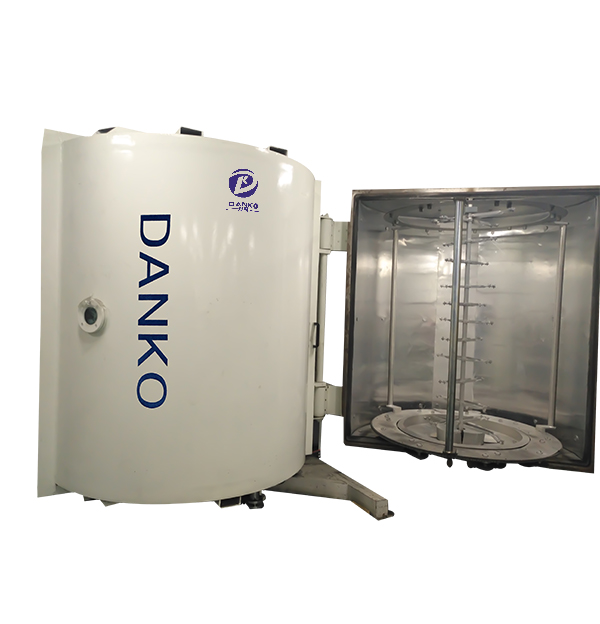
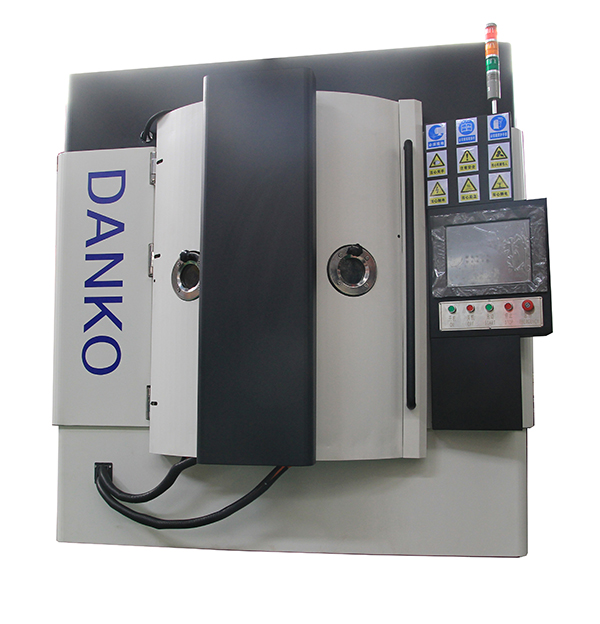
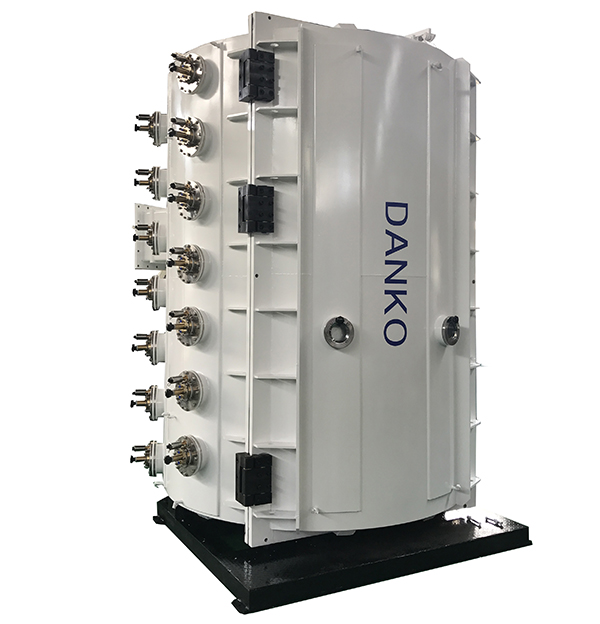
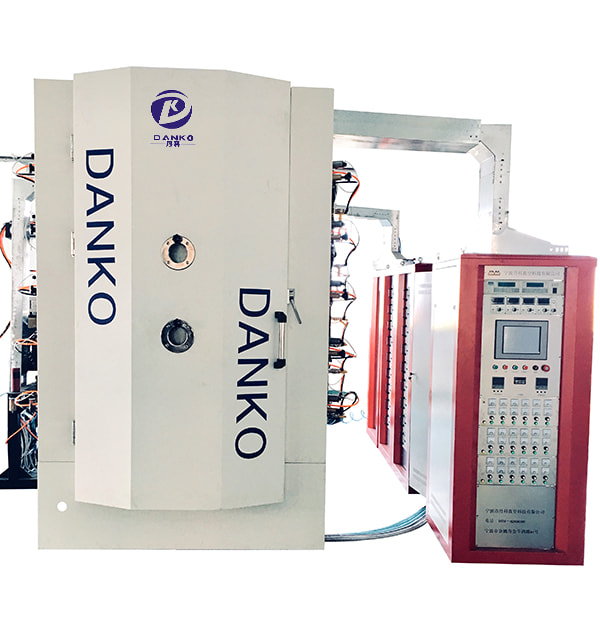
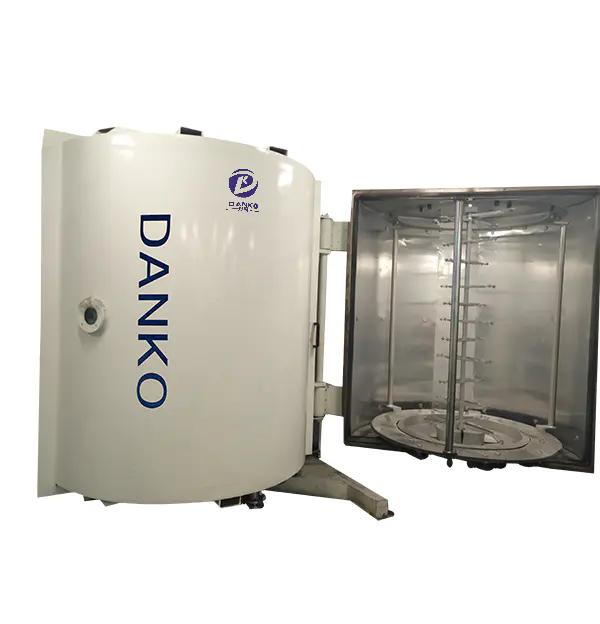
Ayda 40.000 sertleştirilmiş zımba üreten bir işleme atölyesi her üç ayda bir aynı modeli görüyor: kesici kenarlar cilalanıyor, çapaklar büyüyor ve pres operatörü yontmaya başlıyor. Birisi nihayet bakım günlüğünü takım faturasının yanına koyduğunda, nadiren takım çeliğinin hatalı olduğu sonucuna varılır. Yüzey öyleydi. bir DLC kaplama makinesi Bu yüzeyi birkaç mikrometre kalınlığında bir karbon filmle sabitlemek için var ve bunun belirlenmesi hazne boyutundan ziyade parçalarınızın, toleranslarınızın ve üretim ritminizin gerçekte hayatta kalabileceği hangi biriktirme yolu ile ilgilidir.
Bir DLC Kaplama Makinesi Parçaya Ne Katıyor?
DLC, elmas benzeri karbon anlamına gelir, ancak adı basitliği aşmaktadır. Haznede biriktirilen şey, davranışı grafit benzeri sp2 bağları ve elmas benzeri sp3 bağlarının artı hidrojen veya metalin kasıtlı olarak alaşımlandığı her şeyin oranından gelen amorf bir karbon filmidir. Bu oran bir katalog öğesi değil, bir süreç değişkenidir. Her ikisi de "DLC" çalıştıran iki makine, kayan bir kontakta benzer şekilde davranmayan filmler üretebilir.
Genellikle a-C:H olarak yazılan hidrojenlenmiş DLC, bir hidrokarbon gazından biriktirilir ve tipik olarak 15 ila 30 GPa arasına iner. Hidrojensiz tetrahedral karbon, ta-C, bir grafit katottan çıkar ve daha yüksek, genellikle 40 GPa ve üzeri çalışır. Karşılaştırma yapmak gerekirse, sert krom 8 ila 10 GPa civarındadır ve DLC'nin kuru kayma sürtünme katsayısı kabaca 0,05 ile 0,2 arasına düşerken krom için yaklaşık 0,5'tir. Bu iki sayı, kaplamalı bir zımbanın kaplanmamış bir zımbadan, müşterinin bakım takviminde fark ettiği bir farkla daha uzun süre dayanmasının nedenidir.
Kalınlık, iyimserliğin pahalılaştığı yerdir. Yaklaşık 0,5 mikrometrenin altında aşınma ömrü çöker. Yaklaşık 5 mikrometrenin üzerinde, iç basınç gerilimi kazanmaya başlıyor ve film, üretim hatası gibi görünen ancak aslında aylar önce alınmış bir süreç kararı olan pullar halinde katmanlara ayrılıyor. Üretim DLC'si normalde 1 ila 4 mikrometre arasındadır; bu nedenle parti genelindeki kalınlık tekdüzeliği, bir broşürde basılan en yüksek sertlik rakamından daha fazla ilginizi hak eder.
Biriktirme Yolları ve Her Birinin Size Maliyeti
Piyasadaki çoğu DLC kaplama makinesi dört yoldan birini takip ediyor. Farklılıklar, ulaşılabilir sertlikte, alt tabaka sıcaklığında ve bir parçanın zor bir geometriye veya sıkı bir boyut toleransına sahip olduğu durumlarda sürecin ne kadar bağışlayıcı olduğu konusunda ortaya çıkıyor.
Tipik DLC biriktirme yolları ve her biri en uygun üretim durumları.
Rota
Karbon kaynağı
Yüzey sıcaklığı
Sertlik aralığı
Geçimini nereden sağlıyor
PECVD (a-C:H)
Hidrokarbon gazı
150 ila 250 C
15 ila 30 GPa
Aletler, kalıplar, ısıya duyarlı çelik
Grafitten püskürtme
Katı grafit hedefi
150 ila 300 C
10 ila 25 GPa
Hassas parçalar, düşük gerilimli filmler
Katodik ark (ta-C)
Grafit katot
100 ila 200 C
40 ila 80 GPa
Kesici takımlar, yüksek aşınan kontaklar
Hibrit ark artı püskürtme
Grafit artı metal hedefler
150 ila 250 C
15 ila 40 GPa
Otomotiv ve kayar parçalar için katkılı DLC
Rota seçimi genellikle iki kısıtlamaya göre belirlenir: alt tabakanızın dayanabileceği maksimum sıcaklık ve daha pürüzsüz bir filme mi yoksa daha sert bir filme mi ihtiyacınız olduğu. 60 HRC'de sertleştirilmiş yatak yuvası ve ince alüminyum braket aynı termal bütçeyi paylaşmaz. Aynı film kimyası farklı filmlere uyarlanabilir. çelik, karbür ve alüminyum yüzeyler Öngerilim voltajını ayarlayarak ve metalik bir ara katman ekleyerek, arayüz tasarımının karbon katmanının kendisi kadar dikkatli bir şekilde tartışılmasının nedeni budur.
Makinenin Geri Ödeme Yapıp Getirmeyeceğine Karar Veren Rakamlar
Şartname sayfası bir müzakere belgesidir. Bunlar yazılı olarak belirtilmeye değer değerlerdir çünkü her biri atölyedeki parayla eşleşir.
Yapışma sınıfı: HF1 veya HF2'nin Rockwell girinti sonuçları üretim sınıfındadır. HF3 ve HF4, ara katmanın veya temizleme aşamasının işini yapmadığı anlamına gelir.
Kalınlık tekdüzeliği: Kullanılabilir raf bölgesi boyunca artı veya eksi yüzde 5 iyidir, yüzde 10 kabul edilebilirdir. Daha gevşek olan herhangi bir şey, partinin dış kısımlarında erken aşınma olarak ortaya çıkar.
Döngü süresi: pompalama, iyon dağlama, biriktirme ve soğutmanın birleşimi. 400 parçalı 90 dakikalık bir döngü, her seferinde 120 parçalı 40 dakikalık bir döngüyü yener.
Yük kapasitesi: hazne hacmi değil, kullanılabilir kaplamalı alan cinsinden ölçülür. Zayıf armatürlere sahip büyük bir oda, kompakt olandan daha az tutar.
Yüzey sıcaklığı tavanı: Makinenin izin verilen aralığın ortasında değil, en üstünde yaptığı şey.
Kaynak ve hedef ömrü: Katot veya hedef değişikliğinden önce kaç parti var ve bu değişiklik üretimi ne kadar süreyle durduruyor.
Partiden partiye tekrarlanabilirlik: Altı hafta arayla kaplanan aynı parça birkaç GPa ve bir mikrometrenin onda birkaçı yakınına inmelidir.
Sertlik testini geçen ancak çizilme testini geçemeyen kaplama sert kaplama değildir. Bu, halihazırda sevk edilmiş bir parçaya ilişkin gecikmiş bir garanti talebidir.
Sertlik, alıntılanması en kolay ve kendi başına en az bilgilendirici olan rakamdır. 2.000 vuruştan sonra parçalanan 45 GPa'lık bir film, 200.000 vuruşa dayanabilen 20 GPa'lık bir filmden daha kötüdür. Bu nedenle kabul testi, sertliği bir çizik testi, Rockwell yapışma kontrolü ve gerçek parça geometrisi üzerinde gerçek bir aşınma denemesi ile birleştirmelidir.
Mağaza Katında Neler Değişiyor?
Odanın kendisi etrafındaki altyapıdan daha az yer kaplıyor. Orta büyüklükte bir DLC sistemi, pompalama paketi, güç kaynakları ve soğutucu dahil olmak üzere yaklaşık 15 ila 30 metrekarelik bir alanı kaplar, ancak pratik kapladığı alan aynı zamanda bir yükleme ve boşaltma alanı, bir donanım depolama duvarı ve temizleme istasyonlarını da içerir. Bu temizleme istasyonları genellikle gerçek darboğazdır, kaplayıcı değil.
Temel basınç, çalışma basıncı ve gaz saflığı bakım önemsiz şeyleri değil, proses değişkenleridir. Yavaşça 5 x 10⁻⁴ Pa'ya ulaşan bir hazne parçaları kaplamaya devam eder, ancak kalan su buharı filmin hidrojen içeriğini değiştirir ve parti, nitelikli tarifinizden uzaklaşır.
Parça hazırlığı DLC ile ilgili en sık şikayet nedenidir. Parmak izleri, kesme sıvısı kalıntısı ve oksit katmanları, plazma aşındırma işleminde herkesin beklediğinden daha sık hayatta kalır. Prosesinizde kaplayıcının önünde kontrollü bir temizleme hattı yoksa bir tane için bütçe ayırın. Makinenin çok küçük bir maliyetine mal olur ve makineye atfedilen yapışma hatalarının çoğunu önler.
DLC bir onarım yöntemi değil, ince bir filmdir. Bir kalıbın aşınması nedeniyle halihazırda 50 mikrometre malzeme kaybetmişse, kaplamak boyutu eski haline getirmeyecektir ve yeniden taşlanan yüzeyin yanlış son kat ile kaplanması birkaç gün içinde yapışma sorunlarına yol açacaktır.
Makineyi Çalıştırdığınız Parçalarla Eşleştirme
Alt tabaka konfigürasyon hakkında kaplamadan daha fazla karar verir. Üç geniş grup çoğu alıcıyı ve aşağıdaki gibi bir üreticiyi kapsar: PVD ve DLC vakumlu kaplama ekipmanı üreticisi normalde bir oda için teklif vermeden önce bunlardan hangisinin üretim hacminizi temsil ettiğini soracaktır.
Kesici takımlar ve şekillendirme kalıpları
Parmak frezeler, matkaplar, kılavuzlar, zımbalar ve şekillendirme kalıplarının tümü sert, düşük sürtünmeli karbon katmanından yararlanır, ancak yüksek yapışma ve karbürde kobalt difüzyonunu sınırlamak için dikkatli bir ara katman gerektirirler. Katodik ark makineleri bu segmentte hakimdir çünkü ta-C sertliği, daha yumuşak filmleri kıran kesintili kesme yüklerine karşı dayanıklıdır. Kenar yarıçapının hazırlanması kaplama kadar önemlidir: keskin, cilalanmamış bir kenar gerilimi yoğunlaştırır ve erken başarısız olur.
Tıbbi ve cerrahi aletler
Cerrahi bıçaklar, raspalar ve endoskopik bileşenler, tekrarlanan sterilizasyonlarla sert, kaygan ve kimyasal olarak stabil kalan bir filme ihtiyaç duyar. Düşük sıcaklıklı PECVD yolları genellikle uygundur çünkü birçok alet alaşımı, ark işleminin oluşturduğu yüzey sıcaklıklarını tolere edemez.
Otomotiv ve mekanik şanzıman
Yakıt enjektörü bileşenleri, iticiler, piston segmanları, dişliler ve yataklar, ana metalin sertliğini değiştirmeden sürtünmeyi azaltmak için katkılı DLC kullanır. Bu parçalar genellikle yüksek hacimlidir ve tutarlı geometriye sahiptir, bu nedenle yük kapasitesi ve çevrim süresi, proses esnekliğinden daha fazla ağırlık taşır.
İmzalamadan Önce Çözmeniz Gereken Sorular
Bunları yazılı olarak sorun ve cevapları satın alma siparişine ekte saklayın. Yanıtlar size tedarikçi hakkında herhangi bir fabrika turundan daha fazla bilgi verecektir.
Hangi alt tabakalar, hangi yüzey koşullarında partilerinizin yüzde 80'ini temsil edecek?
Parçalarınızın tolere edebileceği maksimum alt tabaka sıcaklığı nedir ve makine bu sınırda nasıl davranıyor?
Üretim sırasında film kalınlığı nasıl, hangi numune üzerinde ve hangi sıklıkta ölçülür?
Hangi yapışma standardı geçerlidir: Rockwell HF sınıfı, çizilme testi yükü veya her ikisi?
Belirtilen yükte garanti edilen çevrim süresi nedir ve armatürleri kim tasarlıyor ve sahibi kim?
Katot veya hedef değişikliği sırasında ne olur ve üretim ne kadar süreyle durdurulur?
Hangi parçalar sarf malzemesidir, parti başına maliyeti nedir ve bölgenizdeki teslim süresi nedir?
İlk kaplama denemesinde mutabakata varılan rakamlar kaçırılırsa kabul nasıl olur?
Kaplama ekipmanı sözleşmesindeki en pahalı madde, belirsiz bir kabul kriteridir. Numune parçasını, test yöntemini ve geçiş eşiğini, oda kurulduktan sonra değil, depozito ödenmeden önce tanımlayın.
Devreye Alma ve İlk Üç Ay
Bir DLC kaplama makinesi nadiren birinci haftada nominal çıktıya ulaşır. İlk ay normalde temizleme parametrelerinin belirlenmesi, aşındırma adımının onaylanması ve ana parça geometrilerinizin her birinde kabul edilebilir yapışmayı sağlayan öngerilim voltajının bulunmasıyla geçer. Binayı asla terk etmeyecek numuneleri kaplamayı ve proses mühendisinin kaplama ayarlarından çok yüzey hazırlığına daha fazla zaman harcamasını bekleyin.
Teslimattan önce yapabileceğiniz en faydalı şey, cilalı test kuponları yerine üretim parçalarını göndermektir. Cilalı bir kupon neredeyse her türlü yapışma testini geçecektir. Orijinal ısıl işlemine ve gerçek kenar yarıçapına sahip aşınmış bir zımba, makinenin kendisi için para ödeyen parçalar üzerinde gerçekte neler yapabileceğini gösterir.
Gerçekçi bir artış: birinci ayda nominal çıktının yüzde 30'u, ikinci ayda yüzde 60'ı ve üçüncü ayda tam üretim; her aşamada belgelenmiş bir kalınlık ve yapışma kontrolü kaydedilir.
Bir DLC kaplama makinesi seçmek üç soruya bağlıdır: Parçalarınızın hangi filme ihtiyacı var, hangi sıcaklığa dayanabilirler ve müşterilerinizin hangi tekrarlanabilirliği kabul edeceği. Bunları yanıtladığınızda yapılandırma neredeyse otomatik olarak gerçekleşir. Bunları atladığınızda hazne, parlak yüzeyli ıskartalar üretmenin çok pahalı bir yolu haline gelir. Bunu doğru anlayan üreticiler katalogdaki en büyük sistemi satın almıyorlar. Süreç penceresi, nasıl yapılacağını zaten bildikleri parçalarla eşleşeni satın alıyorlar.
Paylaşmak:
Ürün danışmanlığı
E -posta adresiniz yayınlanmayacaktır. Gerekli alanlar işaretlenmiştir *
 E -posta:
 Tel:+86-13486478562

 Dil
 Tel: +86-13486478562
 FAX: +86-574-62496601
 E -posta: [email protected]
 Address: 79 West Jinniu Yolu, Yuyao, Ningbo City, Zhejiang Provices, Çin