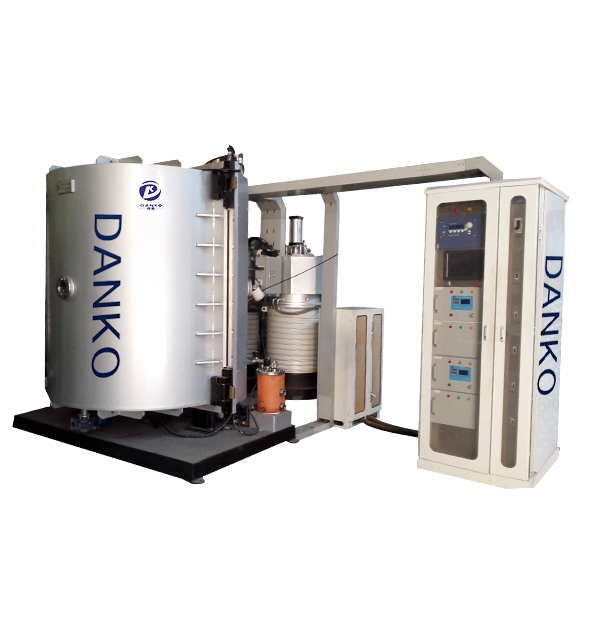
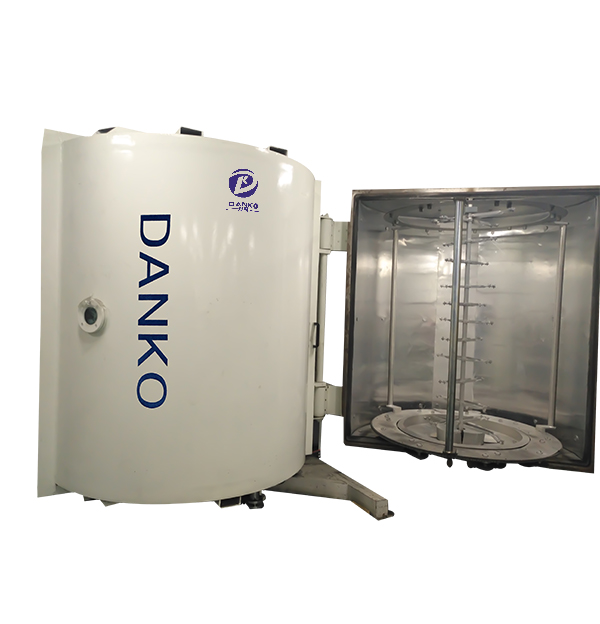
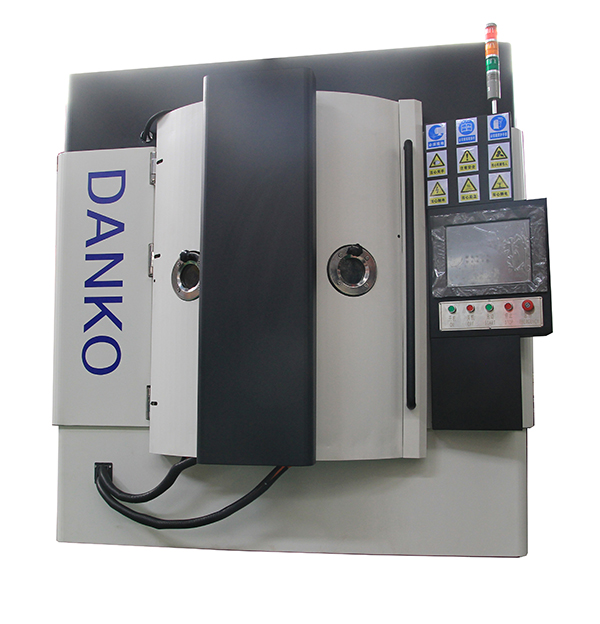
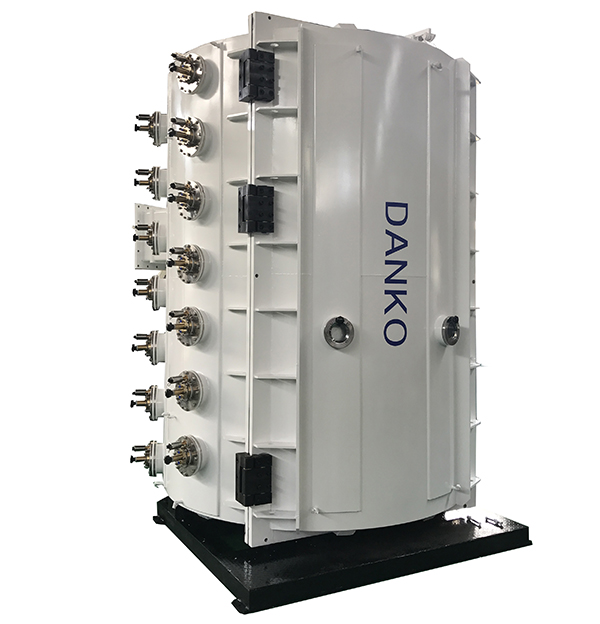
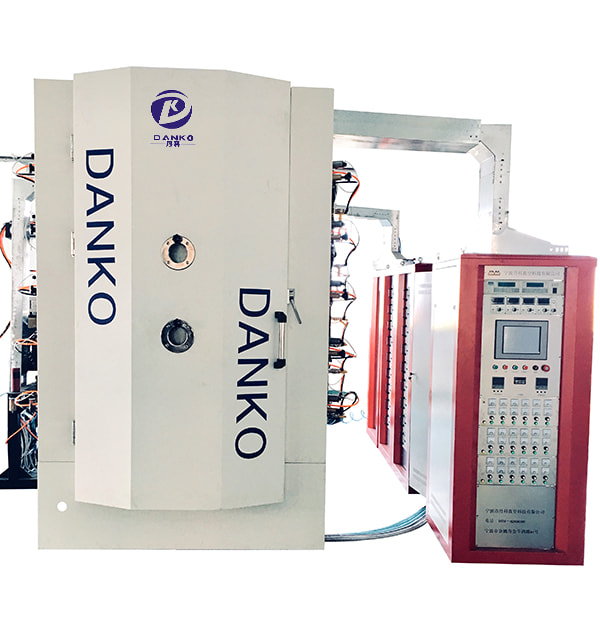
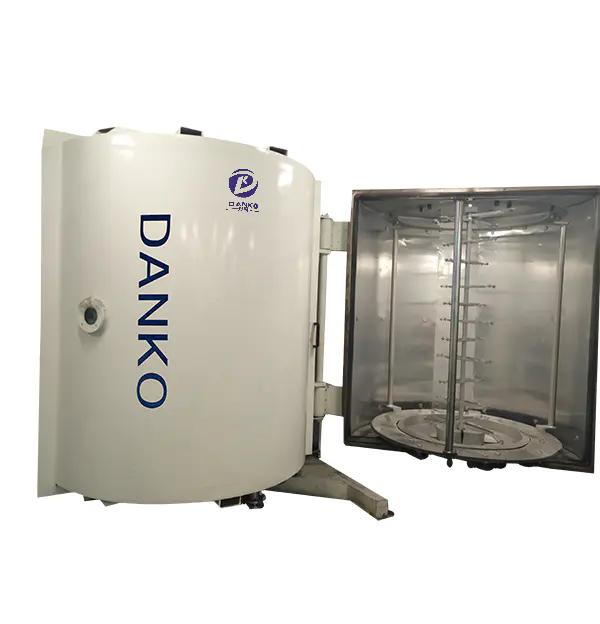
Kapı Donanımı PVD Kaplama Makinesi: Tesisler için Özellikler, Süreç ve Satın Alma Rehberi
Kapı Donanımı PVD Kaplama Makineleri: Son İşlemi Gerçekte Ne Belirler?
Tuz püskürtme saatleri, raf işaretleri ve gölge kayması, bir grup kolun gönderilip gönderilmeyeceğini belirler. Biriktirme oranı, bir hırdavat fabrikasının sorması gereken üçüncü sorudur.
Donanım üretim katında tanıdık bir sahne: Bir fabrika, kol kollarını ve rozetlerini krom elektro kaplamadan PVD'ye taşıyor, güzel bir pirinç numunesini onaylıyor, ardından seri üretime başladıktan birkaç hafta sonra parçaların kabaca üçte birinin 120 saatlik nötr tuz püskürtme testinde başarısız olduğunu izliyor. Kaplayıcı genellikle suçu üstlenir. Çoğu durumda oda tam olarak kendisine söyleneni yapıyor. Başarısızlık, dökümde kalan cila bileşiğinden, korozyon yoluna dönüşen kremayer temas izinden veya bir mikronun çok ince bir kısmı kadar ince olan bir bariyer katmanından kaynaklandı.
Aşağıda, bir kapı donanımı PVD kaplama makinesinin genel bir dekoratif kaplama makinesinden farklı olarak ne yapması gerektiği, kaplama yolunun bitişle nasıl eşleştirileceği ve herhangi bir para el değiştirmeden önce satın alma sözleşmesine hangi kabul testlerinin ait olduğu anlatılmaktadır.
Kapı Donanımı Kaplama Hattını Şekillendiren Üç Kısıtlama
Öncelikle sonuç: alt tabaka karışımı, çinko alaşımı sıcaklık sınırları ve garanti etmeniz gereken korozyon derecesi, konfigürasyonu oda boyutundan veya tedarikçinin itibarından çok daha fazla şekillendirir.
Substrat karışımı. Kollar, rozetler ve kulplar genellikle çinko alaşımlı dökümdür; menteşeler, çekme ve itme plakaları genellikle 304 veya 316 paslanmazdır; bazı kaplamalar pirinç veya alüminyumdur. Her malzeme farklı şekilde gaz çıkarır, ara katmanı farklı şekilde kabul eder ve ısıyı farklı şekilde yansıtır.
Sıcaklık tavanı. Çinko basınçlı dökümler, takım çeliğinde rutin olan proses sıcaklıklarına tolerans gösteremez. Isıtma rampaları, gaz tahliye aşamaları ve pompalama işlemlerinin daha yumuşak olması gerekir, bu da döngü süresini değiştirir.
Korozyon garantisi. Mimari donanımlar, kaliteye ve pazara bağlı olarak sıklıkla 96 ila 480 saatlik nötr tuz spreyine karşı belirtilmektedir. Çinko üzerinde tek katmanlı bir film nadiren daha yüksek kalitelere ulaşır; açık bir bariyer katmanına sahip çok katmanlı bir yığın genellikle bunu yapar.
Kesici aletler için satın alınan ve daha sonra kapı kolları olarak kullanılan bir makine normalde farklı bir rafa, farklı bir eğim ayarına ve ekstra bir katmana ihtiyaç duyar. Bu, ekipman değişikliğinden ziyade süreç değişikliğidir, ancak makinenin başlangıçtan itibaren bunu yapabilecek kapasitede olması gerekir.
Hangi Biriktirme Rotası Hangi Kapı Donanım Kaplamasına Uyuyor
Çoğu kapı donanım dekorasyonu, çok arklı iyon kaplama, magnetron püskürtme veya ark, püskürtme ve buharlaşma kaynaklarının bulunduğu birleşik bir oda üzerinde çalışır. Bitiş rotayı seçmeli, tersi değil.
Çok arklı iyon kaplama
Yüksek iyonizasyon ve girintilere iyi atış gücü, ark kaynaklarını ZrN ve TiN altınları, TiAlN ve CrAlN siyahları ve grileri ve TiCN veya ZrCN tunç metalleri için olağan iş gücü haline getirir. Plazma bir menteşenin eklemine veya bir rozetin kenarına ulaştığından, yay çizgileri garip geometriyi çoğu alternatiften daha iyi tolere eder.
Magnetron püskürtme
Püskürtme, daha pürüzsüz, daha yoğun filmler biriktirir ve geniş bir partide rengi daha eşit tutar; bu, bir katalogda mevcut bir aralıkla eşleşmesi gereken birkaç siyah tonu veya saten nikel listelendiğinde önemlidir. Hedef başına verim daha düşüktür, dolayısıyla püskürtme, ham hız yerine tutabileceği yüzeyler için seçilir.
Kombine ve hibrit hatlar
Hibrit oda, bir tarifin bir yığın oluşturmasına olanak tanır: renk için bir nitrür katmanı, korozyona dayanıklılık için metalik veya krom bazlı bir katman ve çizilmeye veya parmak izine karşı dayanıklılık için ince bir üst katman. Altın, siyah ve fırçalanmış tonları aynı döküm parçalar üzerinde karıştıran aileler için bu esneklik, bir tesisin ihtiyaç duyduğu özel hat sayısını azaltır.
Hareketli parçalar için sert filmler
Hinge pins, pivots, lock cams and door-closer racks do not need a colour; düşük sürtünme ve aşınma direncine ihtiyaç duyarlar. Aşınma odaklı ekipmanlar üzerinde çalışan DLC ve CrN tipi sert filmler, servis ömrünü uzatır ve normalde dekoratif parçalardan ayrı bir hatta kaplanır.
Kapı donanımında kullanılan PVD yollarının gösterge niteliğindeki karşılaştırması; Nihai seçim alt tabakaya, korozyon derecesine ve parça geometrisine bağlıdır.
Rota
Tipik yüzeyler
En uygunu
Dikkat edin
Çok arklı iyon kaplama
Altın, siyah, tunç, gül tonları
Pres döküm kollar, rozetler, karmaşık profiller
Damlacıklar; raf temas işaretleri
Magnetron püskürtme
Saten nikel, krom benzeri, mat siyah
Düz kesim, partiler arasında renk tutarlılığı
Daha düşük oran; hedef zehirlenmesi
Ark artı püskürtmeli hibrit
Çok katmanlı dekoratif yığınlar
Tek satırda karma kataloglar
Tarif karmaşıklığı; daha uzun döngü
DLC ve sert nitrür
Koyu griden siyaha yakın işlevsel
Menteşe pimleri, kamlar, yakın mekanizmalar
Sertleştirilmiş çeliklere yapışma
Raf ve Fikstürleme: Uzun Parçalarda En Çok Verimin Kaybolduğu Yer
22 mm'lik bir rozete sahip 130 mm'lik bir kol, garip bir iş parçasıdır: uzun, ince ve her taraftan görülebilir. Koşunun karlı olup olmadığı genellikle üç fikstür kararına bağlıdır.
Temas noktaları. Mastarın parçaya temas ettiği her nokta potansiyel kaplanmamış bir nokta ve potansiyel bir korozyon bölgesidir. Temas gizli bir yüze ya da ipliğe oturmalıdır; asla bir tutamacın görünen kısmında olmamalıdır.
Döndürme ve görüş hattı. Handles coated from one direction show a shade shift along their length. A rotating or planetary rack keeps film thickness even from ferrule to end.
Yükleme yoğunluğu ve kuklalar. Parti başına daha fazla parçanın paketlenmesi, parça başına maliyeti azaltır ancak aynı zamanda dış sıraların etrafındaki plazmayı da bozar. Dış halkadaki kurban maketleri, bir partiyi yeniden kaplamaktan daha ucuzdur.
Sadece hazneyi değil, ön tedaviyi de izleyin. Parlatma mumu, silikon kalıntısı ve parmak yağları zayıf bir ultrasonik döngüye dayanır ve kaplama sonrasında iğne delikleri haline gelir. Cleaning time and bath chemistry belong in the same conversation as the deposition recipe.
Ask for a rack trial with your own parts before signing anything. Demirbaş çizimi genellikle odanın kendisinden daha büyük bir satın alma riski oluşturur ve tedarikçilerin ayrıntılı olarak teklif verme olasılığı en düşük olan öğedir.
Sözleşmeye Yazılacak Kalite Kapıları
Everything the supplier promises should be measurable on a sample batch, at their factory, with your parts on their rack. Altı kontrol, kapı donanımına ilişkin risklerin çoğunu kapsar.
Adhesion: cross-hatch plus tape pull, assessed to a stated classification.
Film kalınlığı: Tek bir sayı yerine hedef pencere olarak ifade edilen bir tanık kuponu üzerinde ölçülür.
Korozyon: Yalnızca renk değişimi değil, tanımlanmış bir arıza modu ile belirtilen saat sayısına kadar nötr tuz spreyi.
Abrasion and rub: a stated cycle count for the finish family, especially for matte and anti-fingerprint surfaces.
Renk: altın bir numuneye karşı sayısal olarak ifade edilir; örneğin bir parti içinde ortalama 1,5 veya daha az renk farkı.
Coverage: recesses, threads and internal corners checked on a cut section, not on the outer face alone.
Gölge kayması genellikle bir gaz kontrol problemidir. Reaktif proseslerde reaktif gaz akışındaki veya hedef koşuldaki küçük değişiklikler rengi değiştirir. Closed-loop control on the reactive gas keeps a black or gold tone stable across a long shift; manuel iğne valfi bunu yapmaz.
Eğer bir kol, çinko döküm üzerine 240 saat boyunca püskürtülen tuza dayanamazsa, altın tonunun doğruluğu hiç kimsenin tartışmayacağı bir ayrıntı olacaktır.
Yeniden işleme için kimin ödeme yaptığını ve partilerin nasıl kabul edildiğini veya reddedildiğini belirtin. Donanım alıcıları, kaplama spesifikasyonuna değil, bitmiş sapa karar verirler; dolayısıyla imzalı bir numune ve sayısal tolerans, bir broşür vaadinden daha önemlidir.
Sarf Malzemeleri, Çalışma Süresi ve Parti Başına Gerçek Maliyet
Dekoratif bir donanım hattı döngüler halinde çalışır: pompalama, ısıtma, dağlama, biriktirme, soğutma, havalandırma. Sarf malzemesi faturası, hedefleri ve buharlaştırma telini, proses gazını, değiştirmeyi kapsar güç malzemeleri Panjurlar, contalar ve izolatörler için kaynak karışımına, pompa yağına ve aşınma parçalarına uygundur.
Değerlendirme sırasında üç maliyet unsuru dikkate alınmalıdır:
Hedef kullanım. Değiştirmeden önce hedefin ne kadarının tüketilebileceği ve odanın tamamını havalandırmadan ne kadar kolay değiştirilebileceği.
Bakım aralıkları arasında çalışma süresi. Numune ne kadar iyi görünürse görünsün, her kırk saatte bir tam temizliğe ihtiyaç duyan bir hat seri üretim programına sahip olmayacaktır.
Tarif taşınabilirliği. Kaplama tarifi tek bir operatörün kafasında yaşıyorsa her vardiya değişimi renk riskine dönüşür.
Hedef seçimi aynı zamanda renk paletinizi de düzeltir. Bir inceleme yaygın PVD hedef malzemeleri ve ürettikleri renkler is a quick way to test whether a supplier is being straight about what is achievable on zinc and stainless in the same chamber.
Makinenin Belirlenmesi: Pratik Bir Kontrol Listesi
Bu noktalar etrafında oluşturulmuş bir spesifikasyon, üretimle ilk temasta hayatta kalma eğilimindedir.
Substrate list with the largest and smallest part envelope, plus a drawing of the longest lever.
Temas noktalarını ve döngü başına beklenen parçaları gösteren raf planı.
Cycle time target for the reference part, including pump-down.
Corrosion grade with the test method and the hour count written down.
Belirlenen ölçüm ışık kaynağı ile imzalı bir altın numuneye karşı renk toleransı.
Kabul çalışması: ardışık üç üretim partisi, bir laboratuvar numunesi değil.
Destek şartları: yedek parça listesi, proses tarifleri, operatör eğitimi ve yanıt süresi.
Utilities: installed power, cooling water, compressed air, floor space and vacuum pump capacity.
Üç partili kabul çalışması projedeki en ucuz sigortadır. It exposes colour drift, rack wear and cycle-time creep while the supplier still has an incentive to solve them.
Bir kapı donanımı PVD kaplama makinesi, bitirme işleminin yalnızca yarısıdır. Diğer yarısı ise alt tabakaya özel katman yığını, iz bırakmayan bir raf ve cilalama odasının geride bıraktığı her şeyi temizleyen bir temizleme hattıdır.
Kaplamayı bir satın alma yerine bir süreç olarak ele alan, sayısal toleranslara, imzalı bir numuneye ve bir bakım takvimine sahip tesisler, ilk çalıştırmada tuz spreyinden geçen kollara ve menteşelere sahip oluyor. Yalnızca hazne boyutuna göre satın alan tesisler, her yeni ürün ailesinde aynı arızaları yeniden keşfetme eğilimindedir. Korozyon derecesinden ve parça geometrisinden başlayın; Böylece makine spesifikasyonunun yazılması çok daha kolay hale gelir ve arkasında durmak çok daha kolay olur.
Paylaşmak:
Ürün danışmanlığı
E -posta adresiniz yayınlanmayacaktır. Gerekli alanlar işaretlenmiştir *
 E -posta:
 Tel:+86-13486478562

 Dil
 Tel: +86-13486478562
 FAX: +86-574-62496601
 E -posta: [email protected]
 Address: 79 West Jinniu Yolu, Yuyao, Ningbo City, Zhejiang Provices, Çin