Plazma Seramik Kaplama Makinesi: Proses Seçimi, Özellikler ve Satın Alma Rehberi
Kaplama Ekipmanları
Plazma Seramik Kaplama Makineleri: Prosesi Parçaya Eşleştirme
Bir arama teriminin arkasına iki farklı makine gizlenir ve yanlış aileyi seçmek, pahalı olanı seçmekten çok daha pahalıya mal olur.
8 mm'lik parmak frezelerde üç mikrometrelik alüminyum titanyum nitrüre ihtiyaç duyan bir alet atölyesi, plazma sprey torçla bu noktaya asla ulaşamayacaktır. İki metrelik egzoz bileşenlerini 250 mikrometre zirkonyayla kaplayan bir dökümhane de ark buharlaştırma odasıyla bu noktaya ulaşamayacak. Her iki işlem de plazma seramik kaplamadır, her ikisi de bu isimle satılmaktadır ve bu nedenle ilk alıntıların çoğu teknik açıdan doğru ve ticari açıdan yararsızdır.
Karar kuralı önce gelir: herhangi bir teklifi okumadan önce kaplama kalınlığını, alt tabaka sıcaklık sınırını ve parça geometrisini sabitleyin. Bu üç değişken bir süreç ailesini neredeyse anında ortadan kaldırır. Hazne boyutu, katot sayısı, pompa yığını ve fiyatı daha sonra müzakere edilebilecek ayrıntılardır.
Kısa cevap: Aletler, kalıplar, tıbbi aletler ve dekoratif parçalar üzerindeki 1 ila 6 mikrometrelik yoğun seramik filmler, genellikle çok arklı iyon kaplama veya magnetron püskürtme olmak üzere vakumlu plazma biriktirmeden gelir. Büyük, ısıya dayanıklı parçalar üzerindeki 100 ila 500 mikrometrelik kalın, gözenekli seramik katmanlar, atmosferik plazma spreyinden gelir.
Plazmanın Aslında Odanın İçinde Ne Yaptığı
Vakumlu plazma biriktirmede plazma kaplama değildir. Taşıma ortamıdır. Bir katot, çok arklı iyon kaplamada düşük voltajlı, yüksek akımlı bir ark ile çarpılır veya püskürtme sırasında manyetik olarak sınırlandırılmış gaz iyonları tarafından bombardımana tabi tutulur ve buhar, kaynağı zaten iyonlaşmış halde bırakır. Katodik ark kaynaklarında iyonizasyon fraksiyonu, parçaya ulaşanların çoğunun nötr atomlar yerine yüklü parçacıklar olarak gelmesini sağlayacak kadar yüksektir.
Filmin yoğun olmasının nedeni yüklü parçacıklardır. Substrat tutucu üzerindeki tipik olarak 50 ila 200 volt arasındaki negatif bir eğilim, bu iyonları onlarca ila birkaç yüz elektron voltluk enerjiyle yüzeye doğru hızlandırır. Bu etki, büyüyen katmanı paketler, gözenekliliği kapatır ve onu alt tabakaya sabitler. Reaktif bir gaz eklediğinizde metal plazma yüzeyde seramik bir bileşik haline gelir: TiN, CrN ve AlTiN için nitrojen, DLC ve TiCN için asetilen, alüminyum oksit ve zirkonyum oksit için oksijen.
Aynı plazma parçaları temizler. Biriktirme başlamadan önce, bir argon iyon bombardımanı aşaması atomik seviyede oksit katmanlarını ve kalıntıları püskürtür. Özellikle paslanmaz çelik ve sertleştirilmiş takım çeliğinde yapışma hatalarının izi kaplamanın kendisinden çok daha fazla bu aşamaya kadar uzanır.
Yalnızca "PVD kaplama makinesi" yazan bir alıntı, film kalınlığında on katlık bir farkı ve alt tabaka sıcaklığında birkaç yüz derecelik bir farkı gizlemektedir.
Aletler, kalıplar ve aşınan parçalar üzerindeki nitrür seramikler için çoklu ark iyon kaplama en önemli iş olmaya devam ediyor çünkü biriktirme oranları yüksek ve iyon enerjisi sonradan eklenmek yerine sürecin içine dahil ediliyor.
Plazma Sprey ve Vakumlu Plazma Biriktirme Karşılaştırması
İki aile sıklıkla alternatif olarak sunulur. Kalınlık, sıcaklık ve yüzeyle ilgili farklı sorulara farklı cevaplar verecek kadar rakip değiller.
Tablo 1: Kalınlık, sıcaklık ve kaplama, plazma spreyi vakumlu plazma birikiminden fiyatından çok daha keskin bir şekilde ayırır.
Üçüncü ve dördüncü sütunların her ikisi de vakum işlemleridir ancak birbirlerinin yerine kullanılamazlar. Ark kaynakları daha hızlı çöker ve karmaşık geometride yapışmayı korur. Püskürtme kaynakları daha yavaş çökelir ancak daha pürüzsüz filmler üretir ve oksit stokiyometrisi üzerinde çok daha iyi kontrol sağlar. Parçanın ayna kaplaması gereksinimi varsa veya filmin optik olarak şeffaf olması gerekiyorsa püskürtme kazanır. Eğer bu bir matkap ucu veya bir kalıp eklentisiyse, parça başına maliyet açısından ark genellikle kazanır.
İmzalamadan Önce Karşılaştırılacak Özellikler
Proses ailesi belirlendikten sonra spesifikasyon sayfası, makinenin parçalarınız için yapabileceklerini gerçekten değiştiren öğelerin kısa bir listesi haline gelir.
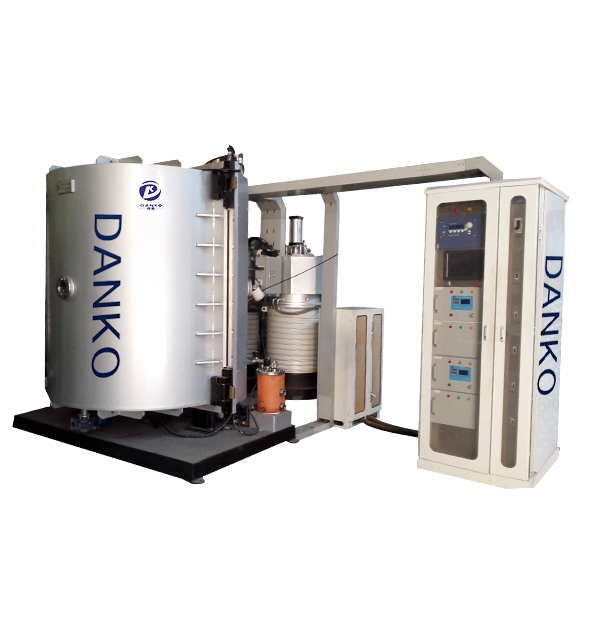
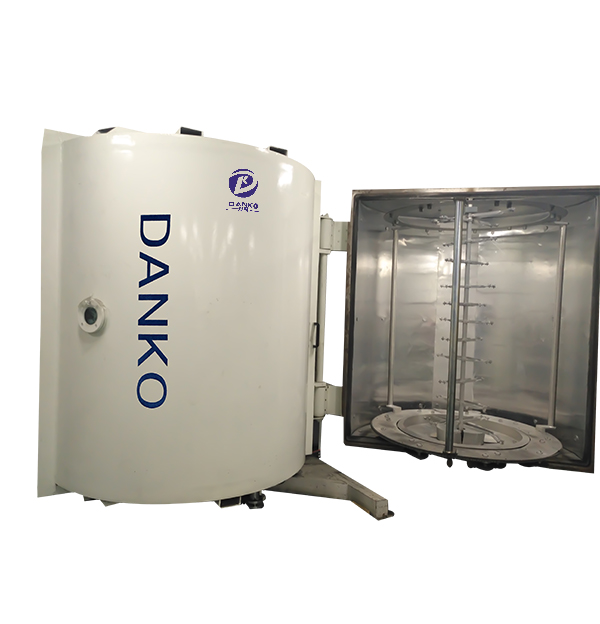
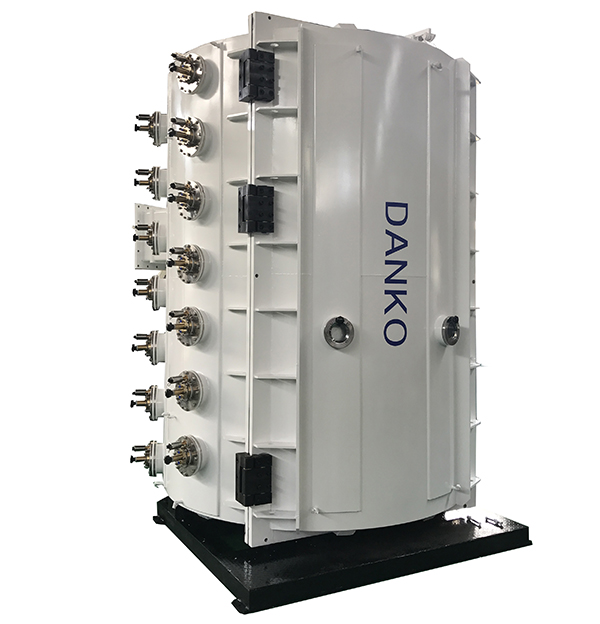
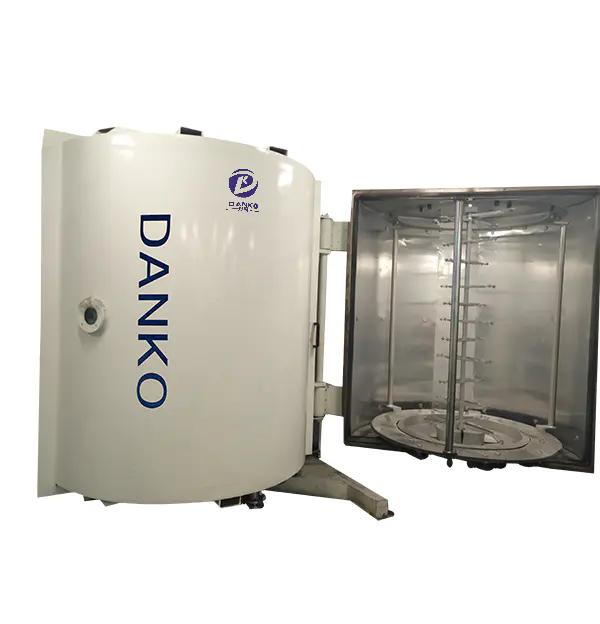
Kullanılabilir hazne hacmi, dış boyutlar değil. Raf yüksekliğini ve dönüş çapını sorun, ardından en büyük parçanızın fikstür üzerinde nasıl oturduğunu kontrol edin.
Pompa yığını ve taban basıncı. Kök üfleyicili bir döner kanatlı pompa ve bir yağ difüzyon pompası veya bir turbomoleküler pompa olağan düzenlemedir; ulaşılabilir taban basıncı film saflığı konusunda tavanı belirler.
Katot sayısı, hedef boyutu ve hedef malzeme. Üç katotlu bir makine ve on iki katotlu bir makinenin maliyeti ve kaplaması farklıdır.
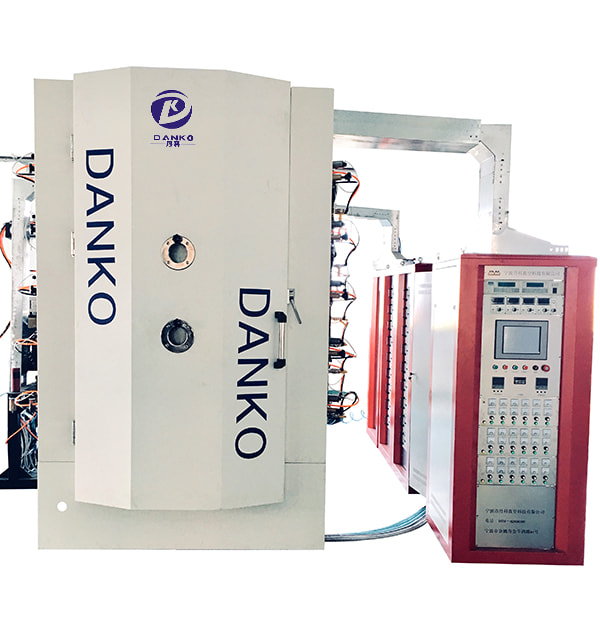
Güç kaynağı yapılandırması. Katotlar için ark kaynakları, alt tabaka tutucusu için DC veya darbeli öngerilim ve oksit hedeflerin yalıtılması söz konusu olduğunda orta frekanslı veya RF kaynakları.
Substrat rotasyonu. Tek eksenli dönüş daha ucuzdur; üç eksenli gezegensel dönüş, karışık yükte gözle görülür derecede daha iyi kalınlık bütünlüğü sağlar.
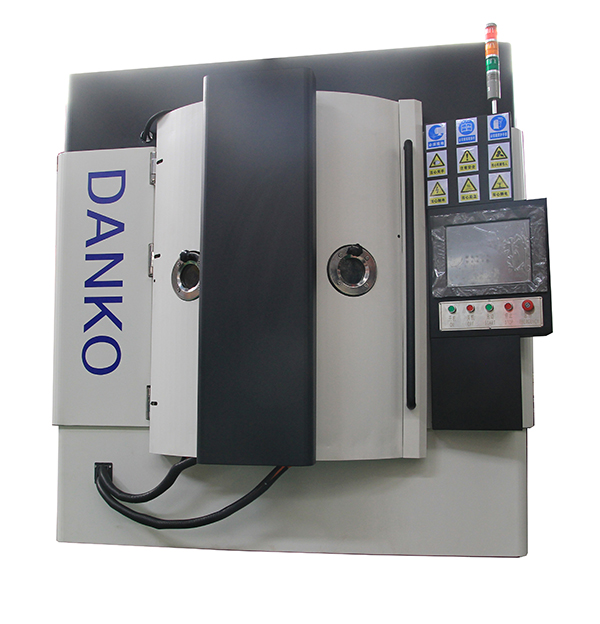
Reaktif gaz kontrolü. Nitrit ve oksit çalışmaları için kütle akış kontrolörleri tek başına yeterli değildir; kısmi basınç kontrolü veya plazma emisyon izleme, prosesi hedef zehirlenme bölgesinin dışında tutar.
Yük boyutu ve çevrim süresi. Saat başına parça, başlık fiyatından daha önemlidir, çünkü işçilik ve kamu hizmetleri odalara göre değil saatlere göre ölçeklenir.
Dokümantasyon ve ölçüm. Kalınlık, sertlik, yapışma ve renk verileri bir lütuf değil, kabul paketinin bir parçası olmalıdır.
Al2O3, ZrO2 ve şeffaf iletken oksitler gibi oksit seramikler için, spesifikasyon konuşması sertlikten stokiyometriye doğru kayıyor çünkü filmin aşınmaya karşı dirençli olmasından ziyade elektriksel veya optik olarak doğru olması gerekiyor.
Yoğun Seramik Filmlerin Geri Ödeme Yaptığı Yer
Seramik PVD filmler, üç koşulun örtüştüğü durumlarda maliyet kazanır: aşınma veya korozyon, parça ömrünü kısaltır, yüzey kaplaması önemlidir ve parça, püskürtme sıcaklıklarına veya elektrokaplama hattına dayanamaz.
Kesici aletler ve kalıplar
2 ila 4 mikrometrelik AlTiN veya TiCN katmanı parmak frezelerin, matkapların ve şekillendirme kalıplarının hizmet ömrünü kaplanmamış veya sertleştirilmemiş çeliğin sunduğu hizmet ömrünün çok ötesine uzatır ve takımın ısıl işlemini bozulmadan bırakacak sıcaklıklarda uygulanır. Aritmetik basittir: Bir makine, yeni bir taşlama hücresinin maliyetinin çok küçük bir kısmı karşılığında ayda binlerce aleti işleyebilir.
Şanzıman ve makine parçaları
Rulmanlar, dişliler, miller ve vidalı kompresör rotorları düşük sürtünmeli DLC veya aşınmaya dayanıklı CrN'den yararlanır. Burada sınırlayıcı faktör genellikle temperlemedir. Bir parça 200 santigrat derecede temperlenmişse, kaplama döngüsünün bunun altında kalması gerekir; bu da spesifikasyonu sıkı bir şekilde kontrol edilen ön ısıtma ile ark veya püskürtmeye doğru iter.
Tıbbi aletler ve dekoratif parçalar
Cerrahi bıçakların kenarları köreltmeyen bir kaplamaya ihtiyacı vardır, dolayısıyla 1 ila 3 mikrometre pratik aralıktır. Dekoratif tarafta, sıhhi tesisat, sofra takımları, saat kordonları ve mimari donanımlar üzerindeki parmak izi önleyici ve renkli seramik katmanlar, maksimum sertlikten çok partiden partiye renk tutarlılığına bağlıdır.
Temel kural: Parçanın değiştirilmesi pahalı ve kaplaması ucuzsa, seramik PVD kendini birkaç ay içinde amorti eder. Parça ucuzsa ve kaplama fiyatı ikiye katlıyorsa aritmetik nadiren işe yarar.
Maliyet, Risk ve Kabul Testi
Vakumlu plazma sistemi bir üretim varlığıdır, dolayısıyla önemli olan fatura değil, kaplanmış parça başına maliyettir. Yük boyutu, döngü süresi ve sarf malzemesi ömrü aynı hesaplamaya dahil edildiğinde, yüzde 40'lık fiyat farkına sahip iki teklif tamamen tersine dönebilir.
Şunu izle: En yaygın satın alma hatası, parçalara uyan ancak takt süresinin uymadığı bir haznedir. Yükün yarısı olan bir makinenin iki vardiyaya ihtiyacı varken, diğerinin bir vardiyaya ihtiyacı vardır ve ekstra işçilik, ilk yıldaki tasarruftan daha ağır basar.
Kabul testini sözleşmeye koyun ve tedarikçinin tanıtım kuponları üzerinde değil, kendi parçalarınız üzerinde çalıştırın. Uygulanabilir bir paket şunları kapsar:
Film kalınlığı, artı veya eksi yüzde 10 gibi belirtilen bir toleransla, bilyeli krater veya XRF ile gerçek parça üzerinde ölçülür.
Cilalı bir kesit üzerinde yük altında mikro sertlik, normalde HV 0,05 veya HV 0,1.
HF1 ila HF4 ölçeğine karşı Rockwell C girintisi ile yapışma veya tanımlanmış bir kritik yük ile çizilme testi.
Dekoratif üretime yönelik partiler arasında Delta E 1,5'un altında olacak şekilde bir spektrofotometrede ölçülen renk farkı.
Parçanın açık havada taşınacağı veya kullanılacağı tuz püskürtme saatleri gibi korozyon performansı.
Her çalıştırma için proses verilerinin kaydedildiği, üretim makinesinde birbirini takip eden üç üretim partisi.
Aynı zamanda aşınan parça tedarik zincirini de doğrulayın. Katotlar, ark güç kaynakları, öngerilim kaynakları, difüzyon veya turbomoleküler pompalar, pompa yağı, hedefler ve buharlaştırma tellerinin hepsinin sınırlı ömrü vardır ve bir hedef için üç ay bekleyen bir makine, para kazanamayan bir makinedir. gözden geçirmenize yardımcı olur tam ekipman ve sarf malzemesi yelpazesi tek bir yerde, böylece hazne ve yedek parçaları aynı müzakerenin parçası oluyor.
Bunların hiçbiri derin boşluk fiziği gerektirmez. İlk teklif gelmeden önce parçanın ince yoğun bir seramik filme mi yoksa kalın gözenekli bir seramik katmana mı ihtiyacı olduğuna karar verilmesi gerekiyor. Bir plazma seramik kaplama makinesiyle ilgili diğer tüm seçenekler bu tek yanıttan kaynaklanır: hazne geometrisi, katot sayısı, pompa yığını, gaz kontrolü ve son olarak fiyat.
Bir sonraki adım sürecin gerçek üretim yüzeylerinde nasıl davrandığını anlamaksa, bu genel bakış Plazma kaplama yüzey işlemini nasıl değiştirir? teklifleri karşılaştırmaya başlamadan önce pratik bir başlangıç noktasıdır.
Paylaşmak:
Ürün danışmanlığı
E -posta adresiniz yayınlanmayacaktır. Gerekli alanlar işaretlenmiştir *
 E -posta:
 Tel:+86-13486478562

 Dil
 Tel: +86-13486478562
 FAX: +86-574-62496601
 E -posta: [email protected]
 Address: 79 West Jinniu Yolu, Yuyao, Ningbo City, Zhejiang Provices, Çin